



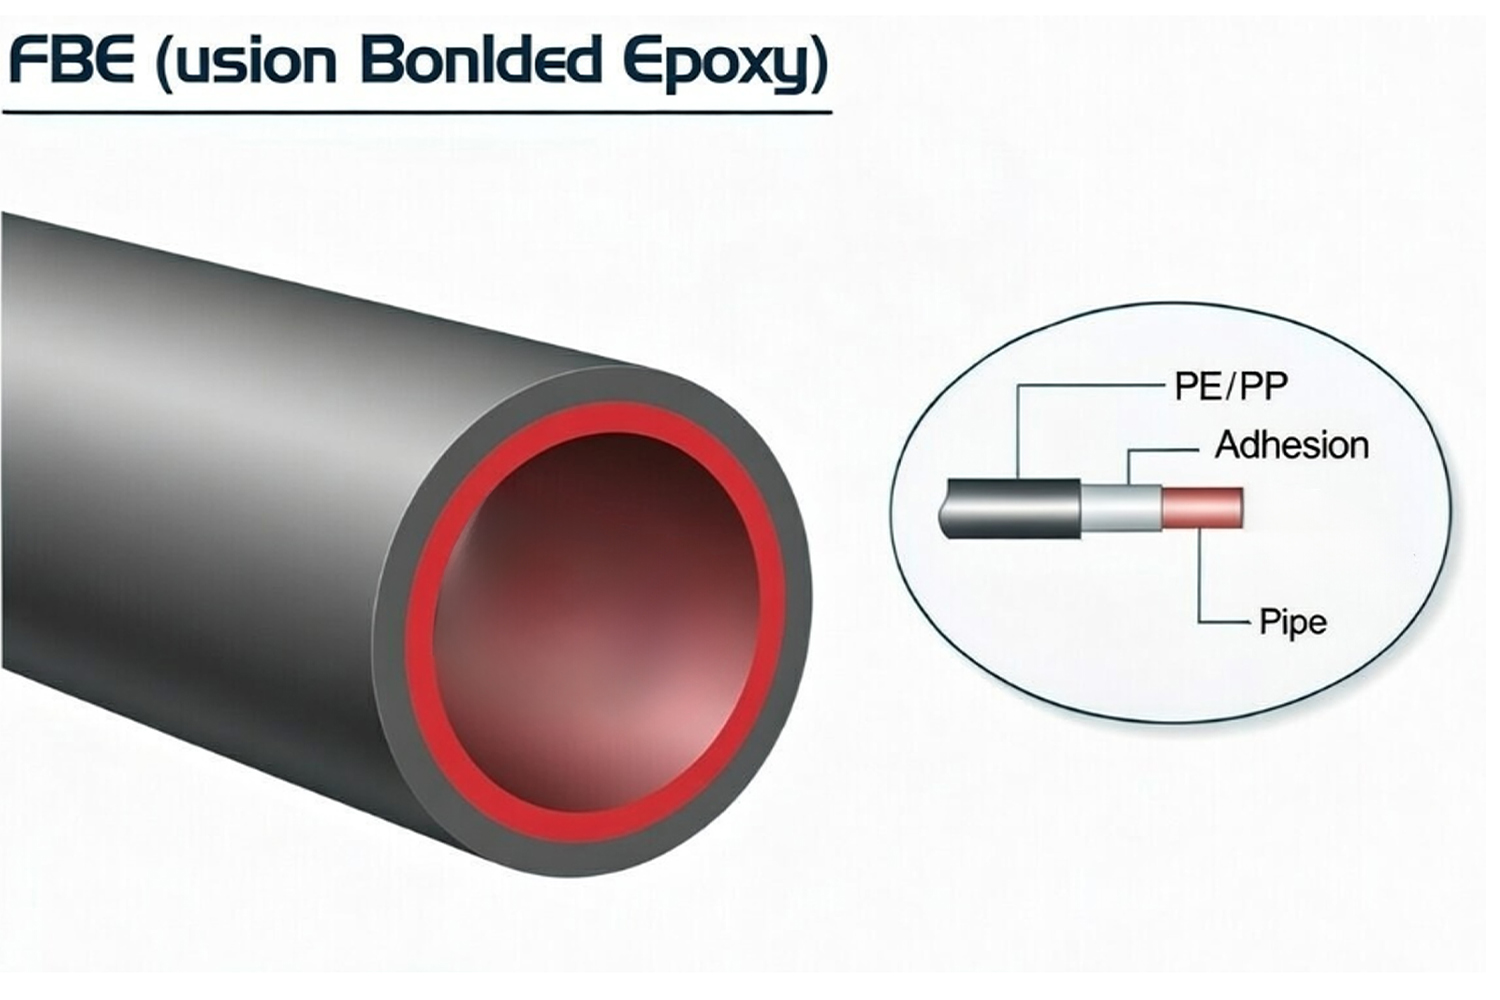
FBE-belagt rør er kulstof- eller lavlegeret stålrør, sømløst eller svejset, beskyttet af en fabrikspåført termohærdende epoxypulverbelægning. Stålsubstratet kan fremstilles ved sømløse, HFW/ERW, LSAW eller SSAW processer i henhold til API 5L, ASTM, EN eller projektspecifikke krav til ledningsrør, mens FBE-systemet specificeres separat baseret på driftstemperatur, nedgravnings- eller nedsænkningsforhold, installationsmetode og udsættelse for mekaniske skader. Under produktionen affedtes røroverfladen, slibeblæses til den nødvendige renhed og ankerprofil, opvarmes inden for det kvalificerede pulverpåføringsvindue og sprøjtes elektrostatisk med epoxypulver. Pulveret smelter ved kontakt med det varme stål, fugter sprængningsprofilen, gelerer og tværbinder kemisk og danner en kontinuerlig termostabil film, der klæber direkte til underlaget.
Denne bundne belægning begrænser kontakten mellem stålet og jordfugtighed, grundvand, opløste salte og andre ætsende arter og bruges typisk i forbindelse med et korrekt designet katodisk beskyttelsessystem til nedgravede eller nedsænkede olie- og gasrørledninger. Udtrykket FBE beskriver kun det beskyttende belægningssystem; Den definerer ikke stålkvaliteten, fremstillingsruten, vægtykkelsen, designtrykket eller de mekaniske egenskaber for basisrøret.
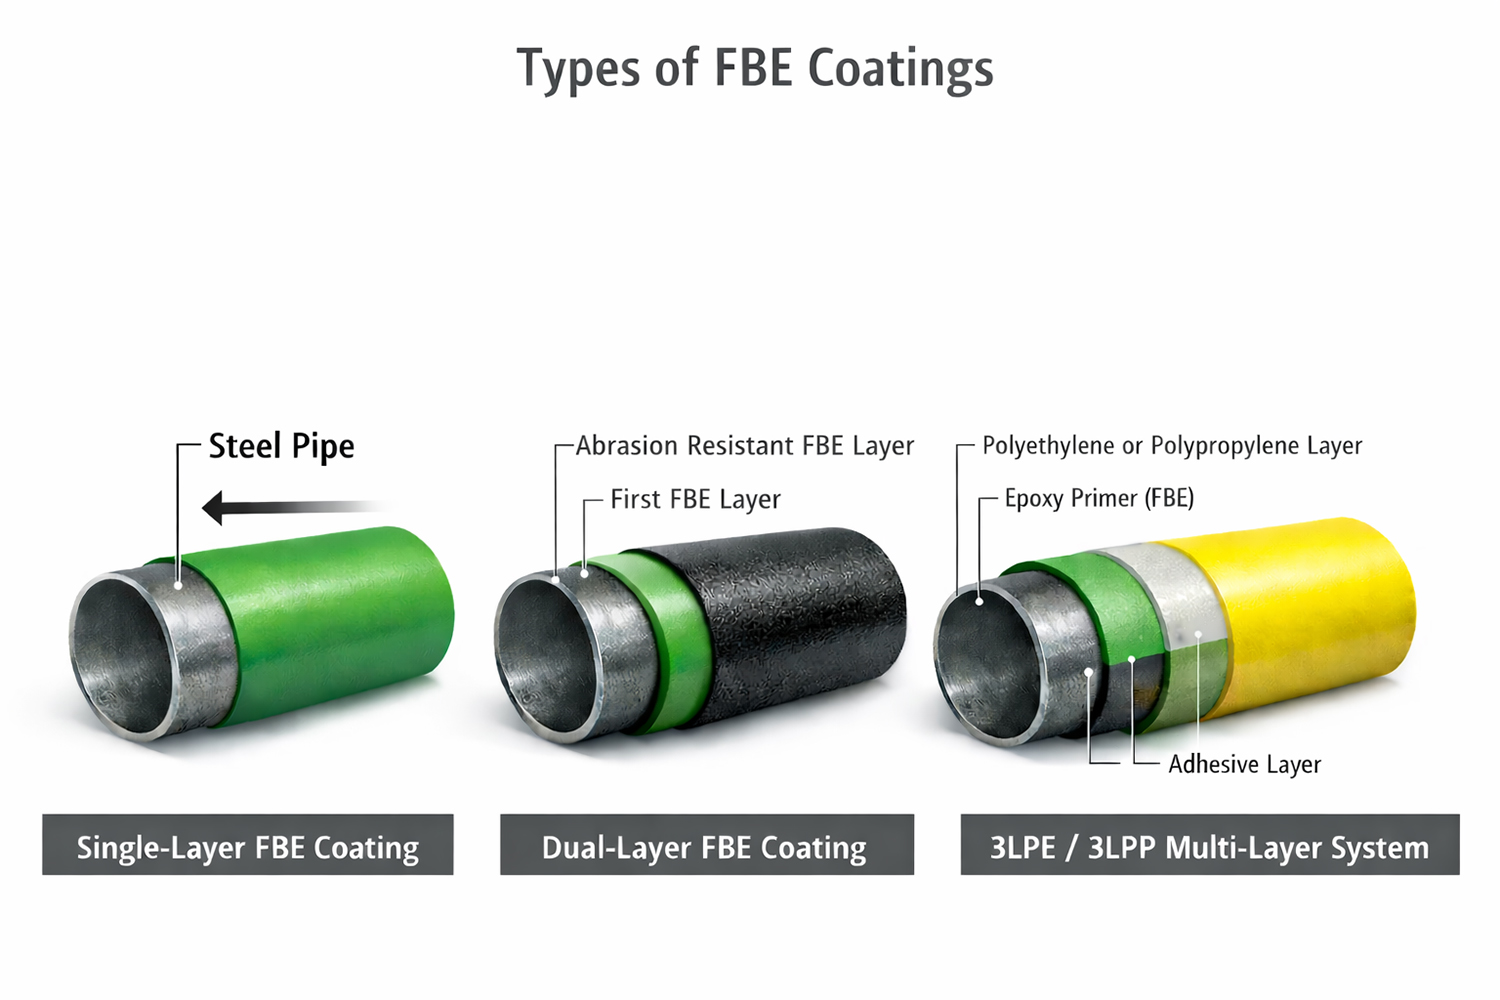
Afhængigt af driftstemperatur, installationsmetode og udsættelse for mekanisk skade kan et FBE-belagt rør bruge:
- Enkeltlags ydre FBE;
- Dobbeltlags FBE med et slidbestandigt ydre lag;
- FBE som en korrosionsbekæmpende primer i et 3LPE- eller 3LPP-system;
- FBE inderbeklædning, når det kræves af servicemedium og gældende vand- eller procesrørstandard.
Udvendige og indvendige FBE-systemer skal specificeres separat. Et pulver, der er kvalificeret til udvendigt nedgravet rør, er ikke automatisk egnet til drikkevand, produktionsvand, kemikalier, højtemperatur indvendig service eller flowforbedrende funktioner.
Typiske anvendelser
FBE-belægning anvendes, hvor korrosionsbeskyttelse skal holdes målbar gennem kontrolleret overfladeforberedelse, belægningspåføring, DFT-inspektion, feriedetektering, reparation og sporbare frigivelsesregistre.
Olie- og gasrørledninger: FBE ydre belægning påføres nedgravede eller nedsænkede transportrørledninger, samleledninger og strømningsledninger. Belægningen isolerer stålet fra våd jord, grundvand og opløst ionisk forurening, hvilket bibeholder kompatibilitet med katodisk beskyttelse. Udvælgelsen bør tage højde for driftstemperatur, jordbundstilstand, rørdeformation, feltsamlingsdesign, opfyldningskvalitet og forventet håndteringsbelastning under transport, udlægning og grøftning.
Enkeltlags FBE er velegnet, når installationsskader er kontrolleret. Dobbeltlags- eller slidbestandig FBE kan specificeres til motorvejskrydsninger, flodkrydsninger, horisontal retningsboring (HDD) og andre spændvidder, der er udsat for øget stød, afskrabning eller trækskader.
Vand- og sanitetsrør: FBE belægning og foring kan påføres stålvandrør og fittings i overensstemmelse med AWWA C213 og projektkrav. Den udvendige belægning beskytter nedgravet stål mod jordsidekorrosion, mens en indvendig belægning skal være specifikt kvalificeret til transporteret vand eller spildevand.
For drikkevandsservice skal specifikationen identificere den nødvendige sanitære godkendelse for drikkevand, hærdningstilstand, tilladte tilbagetrækningsgrænser, diskontinuitetstestmetode, krav til renlighed og behandling af svejseender, flanger og feltsamlinger.
Fittings og ventiler: FBE kan anvendes på bøjninger, T-stykker, reduktionsgear, ventilhuse og andre jernholdige eller stålrørskomponenter. Disse produkter kræver yderligere inspektion omkring kanter, svejsekanter, kropsovergange, tap, hulrum og uregelmæssige geometrier, fordi elektrostatisk afskærmning og lokalt varmetab kan skabe tyndfilmszoner.
Når ventiler eller brandstudse indgår, skal der i belægningens omfang skelnes mellem udvendige FBE og indvendige beskyttende belægninger. AWWA C550 gælder specifikt for indvendige ventiler og brandhaner, der er kvalificeret til vandservice, og er ikke en generel udvendig belægningsstandard for stålrør.
Armeringsjern, afhængigt af projektet: Fusion bonded epoxy anvendes også i armeringsstål for at reducere kontakt med klorider og fugt i betonkonstruktioner. FBE-belagt armeringsjern følger dog specifikke materiale-, bøjnings-, håndterings- og reparationsstandarder. Kvalifikationsdata for armeringsjern bør ikke bruges som bevis på accept i et FBE-belagt rørprojekt.
Rørbelægningsspecifikation Omfang og acceptpunkter
En praktisk FBE-belægningsspecifikation forbinder hvert ordrefelt med en målbar produktions- eller inspektionspost. Endelige krav implementeres normalt gennem en godkendt inspektions- og testplan (ITP).
Specifikationsoversigt for Rørledningscoating RFQ
| Begreb | Typisk definition i RFQ/ITP | Accept fokus |
|---|---|---|
| Belægningssystem | Enkeltlag FBE, dobbeltlag FBE, slidbestandigt FBE eller FBE som primer inden for 3LPE/3LPP | Systemkonstruktionen matcher driftstemperatur, installationsmetode og udsættelse for mekaniske skader |
| Bundrør | Standard, udgave, kvalitet, fremstillingsrute, OD, vægtykkelse, længde og sluttilstand | Korrekt rørmateriale og geometri kommer ind i belægningslinjen |
| Forberedelse af overfladen | Renhedsgrad, kvalificeret ankerprofil, grænser for støv og opløselig forurening | Ståloverfladen er velegnet til stabil vedhæftning af belægningen |
| DFT/tykkelse | Minimum, nominelt eller tilladt område, aflæsningsmønster og målemetode | Filmtykkelsen er tilstrækkelig og er jævnt fordelt uden overskud |
| Diskontinuitets-/porøsitetstest | Detektortype, spændingsgrundlag, inspektionsdækning, reparation og gentest regler | Belægningen danner en kontinuerlig barriere mod korrosion uden åbne diskontinuiteter |
| Rørender / ubelagt zone (nedskæring) | Nedskæringslængde og -tolerance, skråtilstand og midlertidig beskyttelse | Feltsvejsning og feltfugebelægning kan afsluttes uden forurening eller dimensionskonflikt |
| Reparationer | Godkendt reparationsmateriale, klargøringsmetode, maksimal reparationsstørrelse og obligatorisk eftersyn | Lokale defekter lukkes under en kontrolleret og dokumenteret proces |
| Sporbarhed | Rør-ID knyttet til kørselsnummer, belægningsparti, pulverparti, inspektionsrapporter og pakkeliste | Den fysiske pipeline forbliver forbundet med hele udgivelsesfilen |
For enkeltlags ydre FBE, der anvendes i olie- og gastransportrørledninger, omhandler ISO 21809-2:2026 kvalifikation, anvendelse, inspektion, test, håndtering og opbevaring. AMPP/NACE SP0394-2023 giver yderligere industripraksis for plantepåført enkeltlags udvendig FBE.
CSA Z245.20:22 gælder for plantepåført smeltebundet epoxy udvendig belægning til stålrør. CSA Z245.21 dækker polyethylenbelægning og bør ikke bruges som den primære reference for FBE-belægning.
AWWA C213-22 er anvendelig ved specificering af FBE-belægninger eller foringer til stålvandrør og fittings. AWWA C550-24 gælder for indvendige beskyttende belægninger af ventiler og brandstudse inden for deres deklarerede anvendelsesområde for vandservice.
Indkøbsordren skal angive den påkrævede udgave og eventuelle projekttillæg. Henvisning til en standard eliminerer ikke behovet for at definere DFT, designtemperatur, nedskæring, reparationsgrænser, kvalifikationstest, inspektionshyppighed og projektdokumentation.
Påføringsproces (overfladeforberedelse, forvarmning, pulverisering, smeltning og hærdning)
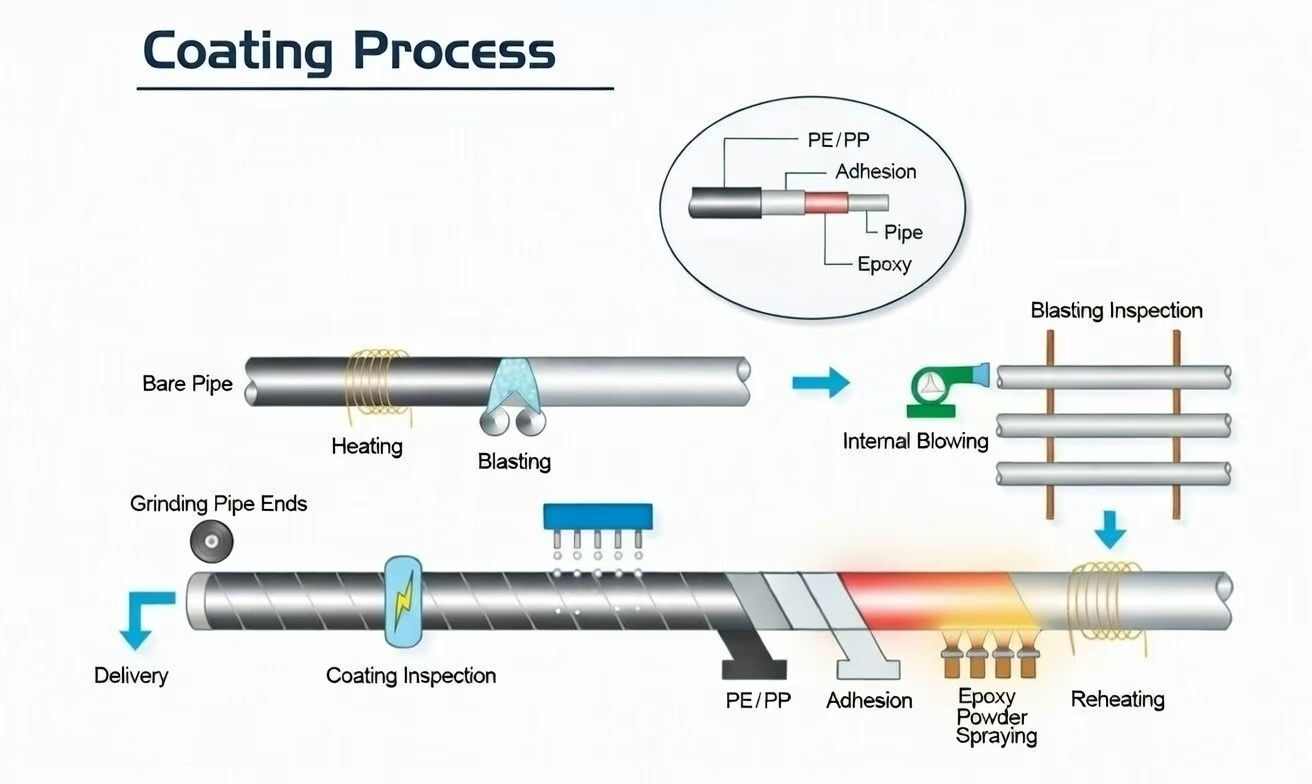
Ydeevnen af FBE-belægningen etableres, før pulveret når røret. Overfladetilstand, termisk kontrol, pulverhåndtering og hærdningshistorik skal opretholdes inden for det kvalificerede procesvindue gennem hele produktionen.
1. Forberedelse af overfladen
Olie, fedt, midlertidige belægninger, mærkningsrester og anden forurening fjernes før slibeblæsning. Stålfejl såsom skarpe grater, flager, svejsesprøjt og hævede slibekanter skal korrigeres, fordi en tynd termohærdende film ikke pålideligt kan dække uacceptable underlagsforhold.
Røret slibes derefter til den specificerede renhedsgrad, typisk ISO 8501-1 Sa 2½ eller SSPC-SP 10/NACE No. 2, når det kræves af den gældende procedure. Sprængning skaber også en forankringsprofil, der fremmer mekanisk indgreb mellem FBE og stålet.
Inspektionen kan omfatte:
- visuel sammenligning af renlighed;
- overfladeprofilmåling med replika-tape eller et kalibreret profilinstrument;
- støv evaluering;
- opløselige salte assay når specificeret;
- gennemgang af røroverfladetemperatur og dugpunkt;
- bekræftelse af, at løst slibende og indlejret forurening er blevet fjernet;
- kontrol af intervallet mellem sprængning og belægning.
Den nødvendige ankerprofil bestemmes af det valgte FBE-pulver og den kvalificerede belægningsprocedure. Et fast profilområde bør ikke automatisk overføres fra et andet pulversystem.
2. Forvarmning
Det rene rør opvarmes af induktionsspoler eller andet godkendt varmesystem. Stålet skal nå det specifikke pulverpåføringsvindue, før det går ind i sprøjtekabinen.
Temperaturkontrol skal tage hensyn til:
- rørets vægtykkelse og termiske kapacitet;
- ensartethed af periferisk temperatur;
- temperaturvariationen langs røret;
- varmetab nær enderne og afskæringszonerne;
- belægning linje hastighed;
- den krævede gelerings- og hærdetid;
- kalibrerede infrarøde og kontakttemperaturinstrumenter.
En ståltemperatur under det kvalificerede område kan forårsage ufuldstændig sammensmeltning, dårlig overfladebefugtning, svag vedhæftning og utilstrækkelig hærdning. For høj temperatur kan fremskynde geldannelse, reducere filmens fleksibilitet, beskadige pulveret eller frembringe en ukorrekt hærdningstilstand. Produktionsloggen skal vise de faktisk målte temperaturer og ikke kun varmeapparatets indstilling.
3. Elektrostatisk pulverpåføring
Elektrostatisk ladet FBE-pulver sprøjtes på det jordede og opvarmede stålrør. Pulveret smelter ved kontakt, flyder mod sprængningsprofilen og binder sig sammen til en kontinuerlig film.
Applikationskontroller omfatter typisk:
- pulverets navn og batchnummer;
- opbevaringstilstand og holdbarhed af pulver;
- grænser for jomfruelige og genvundet støv;
- placering og spænding af sprøjtepistolerne;
- pulver tilførselshastighed;
- rørrotation eller transportørhastighed;
- rengøring af sprøjtekabinen;
- aflejring på svejsesømme;
- maskering og kontrol af nedskæringsområder;
- filmtykkelse ved rørender og geometriske overgange.
Lokal DFT bør kontrolleres ved svejsesømme, jordområder, rørender og andre steder, hvor overfladegeometri eller temperaturvariationer kan påvirke belægningsafsætning.
4. Hærdning og afkøling
Efter påføring tillader restvarmen fra stålet, at den smeltede epoxy geler og tværbinder kemisk. Den påkrævede hærdningstilstand afhænger af pulverformuleringen, stålets temperaturhistorie, filmtykkelse og tid, der er forløbet før vandets quenching.
Den godkendte procedure skal definere:
- det acceptable applikationstemperaturvindue;
- minimum hærdning eller opholdstid;
- linjehastighedsbegrænsninger;
- tiden før bratkøling med vand;
- yderligere eftervarme efter behov;
- hærdningsverifikationsmetoden;
- den handling, der skal udføres efter en temperatur- eller linjehastighedsafvigelse.
Differentiel scanningskalorimetri kan bruges, når det er nødvendigt for at evaluere pulveregenskaber, glasovergangsadfærd eller hærdningsgrad. Testhyppigheden og acceptkriterierne skal følge den gældende standard, belægningskvalifikationen og projektets ITP.
Afkøling begynder først efter tilstrækkelig hærdning er opnået. Luft-, quenching- eller step-køling kan anvendes i henhold til den kvalificerede procedure. For tidlig bratkøling kan forstyrre hærdningen, mens ukontrolleret håndtering før tilstrækkelig afkøling kan markere eller fordreje den færdige belægning.
Efter afkøling gennemgår det FBE-coatede rør visuel inspektion, DFT-måling, diskontinuitetsdetektion, nedskæringsverifikation, tilladt reparation, gentestning, mærkning og beskyttet opbevaring.
Nøgleydelsesegenskaber
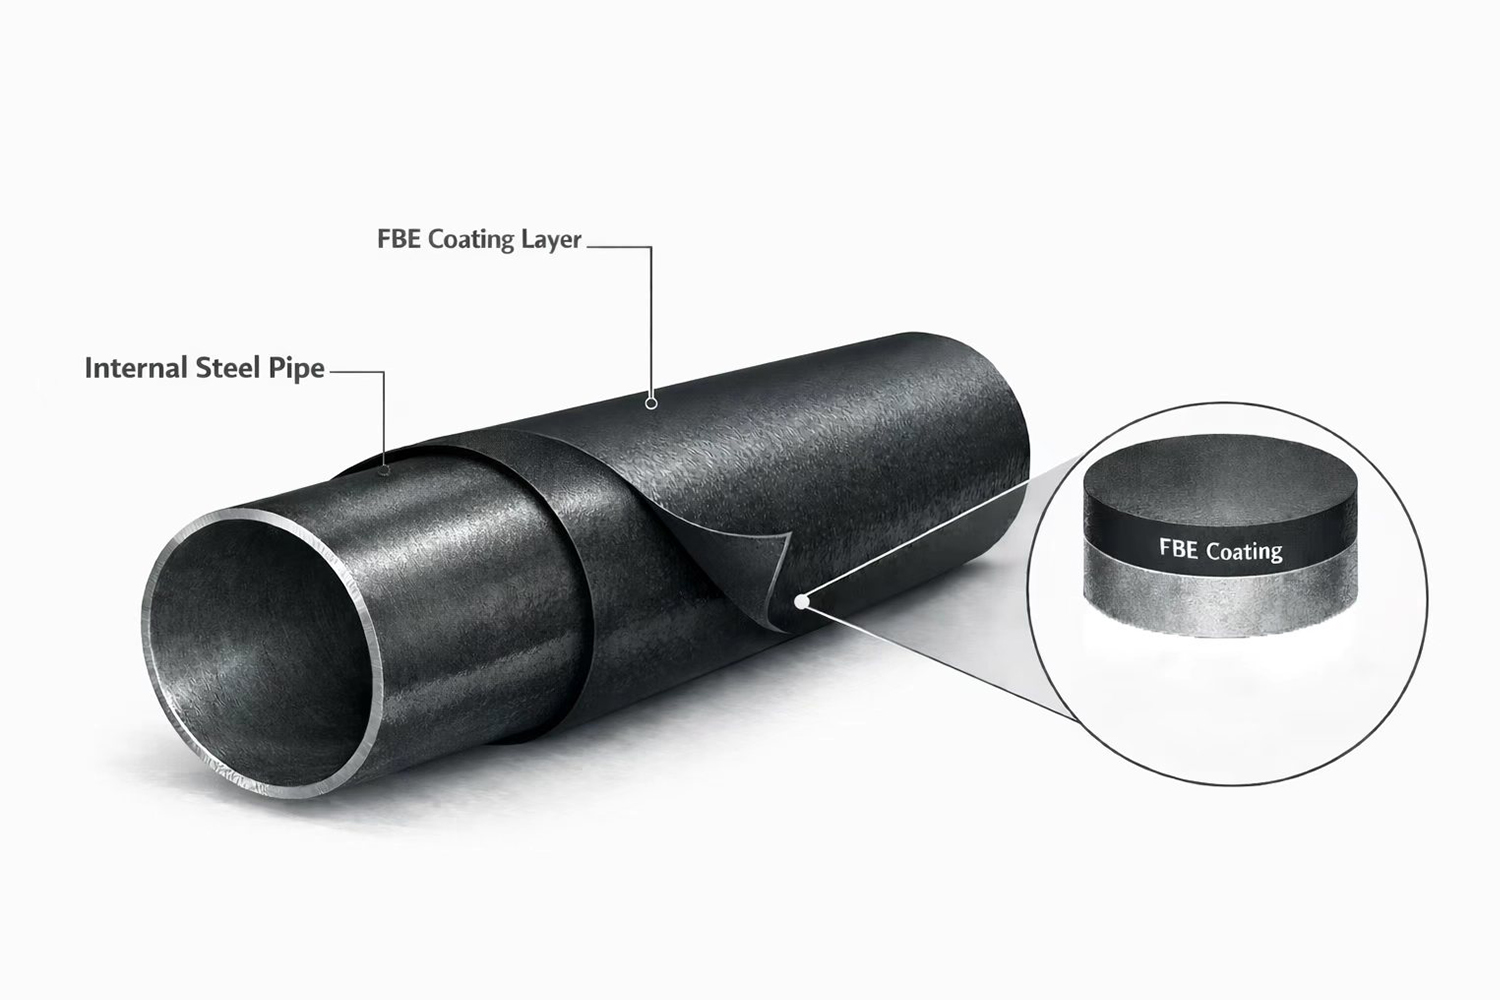
En fusionsbundet epoxybelægning er valgt, fordi dens ydeevne kan kædes sammen med definerede kvalifikationstest og målbare produktionskontroller.
Korrosionsbeskyttelse: Hærdet film adskiller stål fra fugt, ilt, salte og andre eksterne ætsende midler. Ydeevnen afhænger af belægningens kontinuitet, vedhæftning, hærdning, filmtykkelse og egnetheden af det valgte pulver til det faktiske driftsmiljø.
Høj vedhæftning: FBE klæber direkte til korrekt forberedt stål. Stabil vedhæftning kræver kontrolleret rengøring, ankerprofil, påføringstemperatur, hærdning og beskyttelse mod forurening mellem blæsning og belægning.
Kemisk modstand: Kvalificerede FBE-systemer kan modstå en række jordkemikalier, grundvandskomponenter og rørmiljøer. Kemisk resistens er produkt- og temperaturafhængig og bør bekræftes mod faktisk eksponering i stedet for at beskrives som ubegrænset resistens.
Katodisk adskillelsesmodstand: For rørledninger, der opererer med katodisk beskyttelse, evalueres belægningssystemet rutinemæssigt for dets adskillelsesmodstand omkring en bevidst defekt under en specificeret belastning, elektrolyt, temperatur og eksponeringstid. Kvalifikationsresultater er ikke udskiftelige mellem pulvere, hærdecyklusser eller driftstemperaturer.
Sejhed og fleksibilitet: Et kvalificeret FBE-system giver slagfasthed under håndtering og kan rumme kontrolleret rørdeformation. Den faktiske fleksibilitet afhænger af pulverkemi, DFT, hærdning, rørdiameter, vægtykkelse og bøjningsforhold. Der kan vælges dobbeltlagssystemer, hvor der kræves større modstandsdygtighed over for slid og installationsskader.
Glat, inspektionsbar overflade: Den ydre FBE giver en glat overflade, der letter visuel, DFT og diskontinuitetsinspektion. Det reducerer ikke rørets indre strømningsmodstand, da det er placeret på ydersiden af røret. Reduktionen af indvendig ruhed kan kun nævnes, når der påføres en særskilt specificeret og kvalificeret FBE indvendig belægning.
Systemgrænseflader: epoxyprimer og epoxymaling
Belægningsdokumenter indeholder ofte flere udtryk, der vedrører epoxy, fordi forskellige belægninger og forskellige arbejdssteder kræver forskellige påføringsmetoder.
• Epoxyprimer: I flerlags udvendige belægningssystemer (f.eks. polyolefinsystemer) beskrives epoxygrundlaget ofte som en epoxyprimer, fordi det forankrer systemet til det blæste stål og fungerer som en primær korrosionsbarriere. I mange produktionslinjer fungerer FBE som det epoxyprimerlag i hele systemstrukturen. • Dobbeltlags slidbestandig FBE (projektdefineret): Hvor risikoen for beskadigelse under installationen stiger ved vejkryds (motorveje, vandveje og trafikerede tjenester), kan dobbeltlags- eller slidbestandige FBE-systemer specificeres for at give yderligere mekanisk beskyttelse ud over standard enkeltlags FBE-belægning. lag. • Epoxymaling: I marksammenføjningsområder, butikskurver og lokale reparationer genpåføres pulversmeltningen i anlægget normalt ikke på stedet. I disse områder er væskepåførte epoxymaterialer ofte specificeret som epoxymaling til stribebelægning, efterbehandling eller reparationer, efterfulgt af en kontinuitetstest for at lukke accept.
Typer og varianter
FBE belægning leveres i forskellige konstruktioner afhængig af korrosionspåvirkning, driftstemperatur og risiko for skader ved montering.
Single Coat FBE: Et enkelt lag termohærdende epoxypulver bundet direkte til det forberedte stål. Den bruges som den primære udvendige korrosionsbarriere, hvor rørhåndtering, rendens tilstand og opfyldningsskader er tilstrækkeligt kontrolleret.
RFQ skal definere pulverkvalifikation, DFT, overfladeforberedelse, påførings- og hærdningsvindue, nedskæring, diskontinuitetstest, reparationsgrænser og sporbarhedsregistreringer.
Dobbelt-lags FBE: En to-lags konstruktion tilføjer et slidbestandigt eller mekanisk forstærket ydre lag over den primære korrosionskontrol FBE. Anvendes ved kryds, ujævnt terræn, HDD-modstand og andre steder, hvor et enkelt lag kan blive udsat for større mekanisk skade.
Dobbelt-lags FBE eliminerer ikke behovet for omhyggelig håndtering, korrekte ruller, polstrede understøtninger, kompatibel feltbinding og eftersyn efter installation.
Flerlagssystemer – 3LPE og 3LPP: FBE danner det første korrosionskontrollag i en trelags polyolefinbelægning. Det klæbende lag binder FBE til det ydre PE eller PP lag, mens polyolefinen giver yderligere mekanisk ydeevne og fugtbarriereydelse.
RFQ'en skal angive det komplette 3LPE- eller 3LPP-system, individuelle krav for hvert lag, total tykkelse, nedskæringsgeometri, afskalnings- eller sticktest, diskontinuitetsinspektion, reparationssystem og sporbarhedspakke.
Inspektions- og dokumentationspakke
Accept af FBE-belægning er typisk lukket, når køberen kan (1) verificere, at belægningssystemet og inspektionsomfanget stemmer overens med RFQ/ITP, (2) spore hver rørlængde til et belægningsparti og dets testregistrering, og (3) bekræfte, at reparationer og gentest blev afsluttet og registreret uden åbne laster.
Typiske leverancer omfatter: â'ˆ Materiale- og proceskontrolregistreringer: belægningsprocedure og ITP (projektgodkendt), indgående inspektionsregistreringer, epoxypulver parti/batch-certifikater (CoA), partisporbarhed, opbevarings-/holdbarhedskontrol og linjeprocesparametre, der dækker slibekontrol, overfladeprofilmål og forvarmningstemperaturvindue (180–grad 250) overflade, der anvendes i fremstillingsgrad ≥250. og anvendelse: verifikation af renlighed (f.eks. Sa 2½ / NACE nr.. 2 hvor det er specificeret), overfladeprofilaflæsninger (f.eks. 50–100 μm, hvor det er specificeret), forvarmningstemperaturaflæsninger langs rørledningen og applikationslogfiler, der understøtter repeterbarhed på tværs af hele produktionspartiet og ved enderne/nedskæringszonerne. â'Š Færdigbelægningsinspektionsrapporter: DFT-resultater med sporbar instrumentidentifikation og et defineret læsemønster (min/avg/max vs. specificeret rækkevidde), diskontinuitetstestregistreringer (jeep), der angiver testbelastningskriterier, dækningsomfang, resultater og diskontinuiteter fundet, plus testnotater visuel inspektion af belægningstilstand og ende/nedskæring. â'‹ Reparations- og gentestlukningspakke: En fortegnelse over reparationer med detaljer om defekttype, placering (ved rør-id og position), reparationsmateriale/-metode, bekræftelse af helbredelse (når det er påkrævet) og påkrævede gentestresultater (diskontinuitetsgentest og eventuel yderligere DFT-verifikation) op til accept af kontinuitet uden åbne reparationer. â'Œ Sporbarheds- og frigivelsesfil: En sporbarhedsmatrix, der forbinder rørmærkning/ID til belægningsparti og pulverparti, inspektionsrapportnumre (DFT/diskontinuiteter/reparationer) og pakkelisteelementer, understøttet af kalibreringscertifikater for inspektionsudstyret (DFT-måler, detektor af diskontinuiteter, temperaturinstrumenter) og når det kræves, projektdefinerede kvalifikationer,/elevant. katodisk løsrivelse, stød/afslidning).
Udbuds- og projektudførelsesstøtte
GNEE understøtter leveringen af FBE-belægning ved at tilpasse belægningsomfanget med målbare beviser for accept, så RFQ-gennemgang, ITP-udførelse og frigivelsesgodkendelse kan lukkes ved første indsendelse.
Udførelsesdækning omfatter typisk: Bekræftelse af omfang: type belægningssystem (enkeltlags FBE, slidbestandig dobbeltbelægning FBE eller FBE som epoxyprimer på 3LPE/3LPP), DFT-vindue, diskontinuitet (jeep) testkriterier, nedskæringslængde, reparationsgrænser og gentestningsmetode i henhold til installationsgrænsefladen og feltet. Lot- og dokumentkontrol: Røridentifikation knyttet til belægningspartiet og pulverpartiet, med DFT-aflæsninger, diskontinuitetstestregistreringer og reparations-/gentestregistreringer organiseret efter rørlængde eller parti og korreleret til pakkelisteelementer. Håndteringsbeskyttelse: Nedskærings- og affasnings-/endebeskyttelse defineret og anvendt for at reducere skader under lastning, transport og gårdhåndtering, og opretholde ensartet sluttilstand for feltsvejsning og fugebelægning. Frigivelsesfil: En konsolideret pakke, der samler belægningsprocesregistreringer, inspektionsresultater, kalibrerings-/kvalifikationsbeviser (defineret af projektet), sporbarhedskorrespondance og forsendelsesdokumenter i en gennemgangklar struktur for at minimere genindsendelsescyklusser.
Gratis tilbud
Ofte stillede spørgsmål (FAQ)
Q1: Hvad er fusion bonded epoxy coating, og hvad betyder "fusion" i FBE coating? A1: Fusionsbundet epoxybelægning er en epoxypulverbelægning, der påføres forvarmet stål; "fusion" er smeltningen af pulveret og dets befugtning på stålets varme overflade, dets flow indtil det danner en kontinuerlig film og dets efterfølgende hærdning indtil det bliver en tværbundet epoxybarriere.
Q2: Er der forskel på FBE-belægning og FBE-pulverbelægning? A2: FBE-belægning beskriver den endelige hærdede belægning på røret eller komponenten, mens FBE-pulverbelægningen understreger pulvermaterialet og pulverpåføringsprocessen, der bruges til at danne belægningen.
Q3: Hvilke inspektionsartikler bruges typisk til at acceptere FBE-belægning på coatede rør? A3: Accept fokuserer typisk på fordeling af tør filmtykkelse (DFT), diskontinuitets-/porøsitetstestning, reparations- og gentestregistreringer, overvågning af nedskæring/sluttilstand og sporbarhed, der forbinder rør-ID til belægningslot- og inspektionsposter.
Q4: Hvor passer epoxyprimer og epoxymaling ind i et rørbelægningsprojekt, der specificerer FBE? A4: Epoxygrunder beskriver typisk epoxygrundlaget i flerlagssystemer, hvor FBE'en kan fungere som en grunderbelægning, mens epoxymaling typisk anvendes til belægning af feltfuger eller lokale reparationer, hvor pulversmeltning ikke genpåføres på stedet.
Populære tags: fbe (fusion bonded epoxy) belægning til rør, leverandør, tilpasset, engros, billig, rabat, prisliste, lav pris, på lager, gratis prøve


