



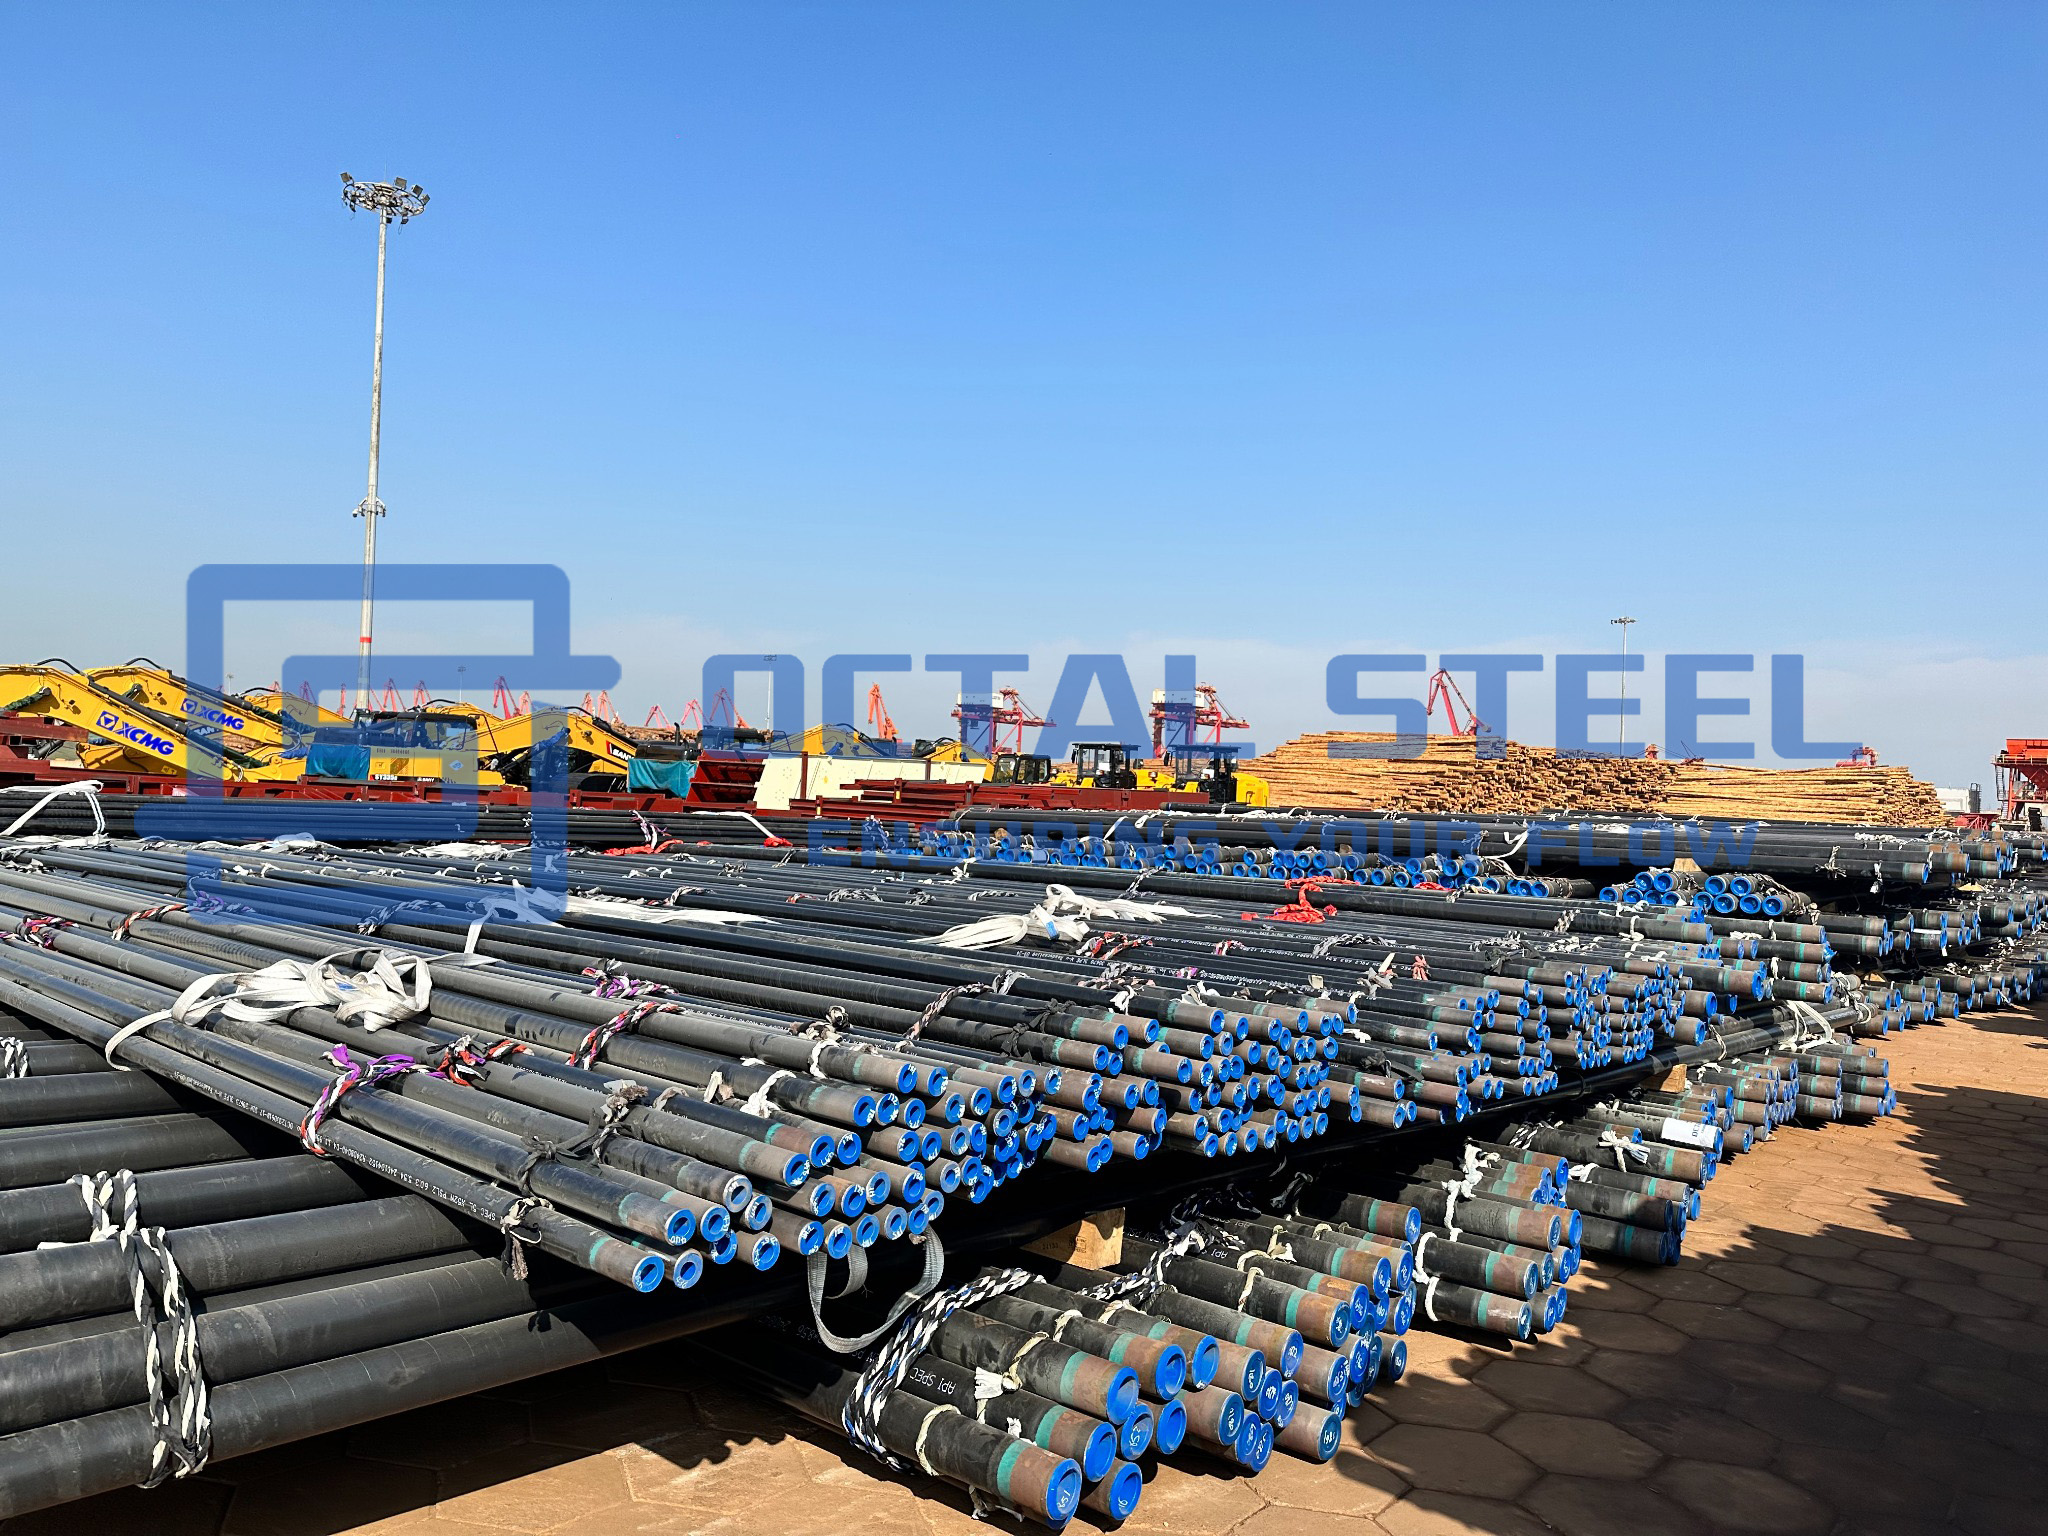
3LPE (Three-Layer Polyethylene Coated Pipe) belagt rør er beskyttet af en smeltebundet epoxyprimer, et copolymerklæbemiddel og et ekstruderet polyethylen ydre lag. Belægningssystemet påføres over sømløst eller svejset stålrør. FBE-primeren påføres direkte på den blæste og opvarmede ståloverflade, hvilket skaber den primære korrosionsbeskyttelsesgrænseflade; Klæbemidlet giver den kemiske og mekaniske binding mellem epoxyen og polyethylenen; og PE-laget giver den tykkelse, sejhed og fugtbestandighed, der er nødvendig for at beskytte røret under løft, transport, opbevaring, grøftning og opfyldning. Systemet er typisk specificeret til nedgravede eller neddykkede olie-, gas- og transportrørledninger, opsamlingsledninger, flodkrydsninger og ruter gennem våd eller korrosiv jord, hvor korrosionsbestandighed skal kombineres med beskyttelse mod stød, fordybninger og slid. For HDD-modstand, stenfyldning, forhøjet driftstemperatur eller betonballastbelægning kræver belægningsklasse, slidbeskyttelse, nedskæringsgeometri og kompatibilitet med feltfuger projektspecifik kvalifikation.
Et 3LPE-belægningssystem bør betragtes som et integreret, standardbaseret korrosionsbeskyttelsessystem designet, kvalificeret og kontrolleret til de specificerede driftsforhold, og ikke en simpel kombination af tre belægningslag. Belægningen skal give effektiv modstand mod jordsidekontamination og forventede termiske cyklusser; disse egenskaber bør dog ikke bruges til at kompensere for ufuldstændig FBE-dækning, utilstrækkelig FBE-hærdning eller utilstrækkelig adhæsiv vedhæftning.
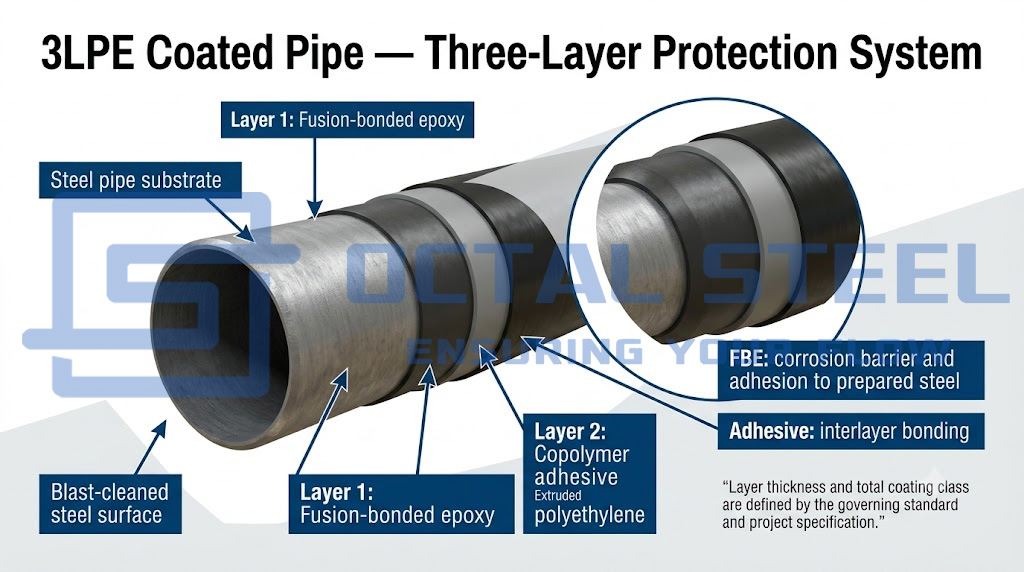
GNEE leverer 3LPE-belagte rør med sømløse basisrør, HFW/ERW, LSAW og SSAW til nedgravede eller neddykkede olie-, gas- og transportrørledninger. Krav til basisrør og belægning kan koordineres med API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 og godkendte projektspecifikationer. Følgende tabel adskiller funktion og primær accept for hvert lag i 3PE-belægningssystemet.
| Dæklag | Materiale | Ingeniørfunktion | Primær Accept Bekymring |
|---|---|---|---|
| Første lag | Fusion Bonded Epoxy (FBE) | Klæber til forberedt stål og giver den primære korrosionsbeskyttelsesgrænseflade | Overfladerenhed, profil, påføringstemperatur, hærdning og filmkontinuitet |
| Andet lag | Copolymer eller podelim | Kemisk og mekanisk forbinder epoxyen med polyethylenlaget | Materialekompatibilitet, ekstruderingstemperatur og påføringsvindue |
| Tredje lag | ekstruderet polyethylen | Giver fugtbestandighed og beskytter underliggende lag mod stød, fordybninger og slid | Total tykkelse, kontinuitet, slagfasthed og håndteringsskader |
Specifikationer for 3LPE Coated Pipe
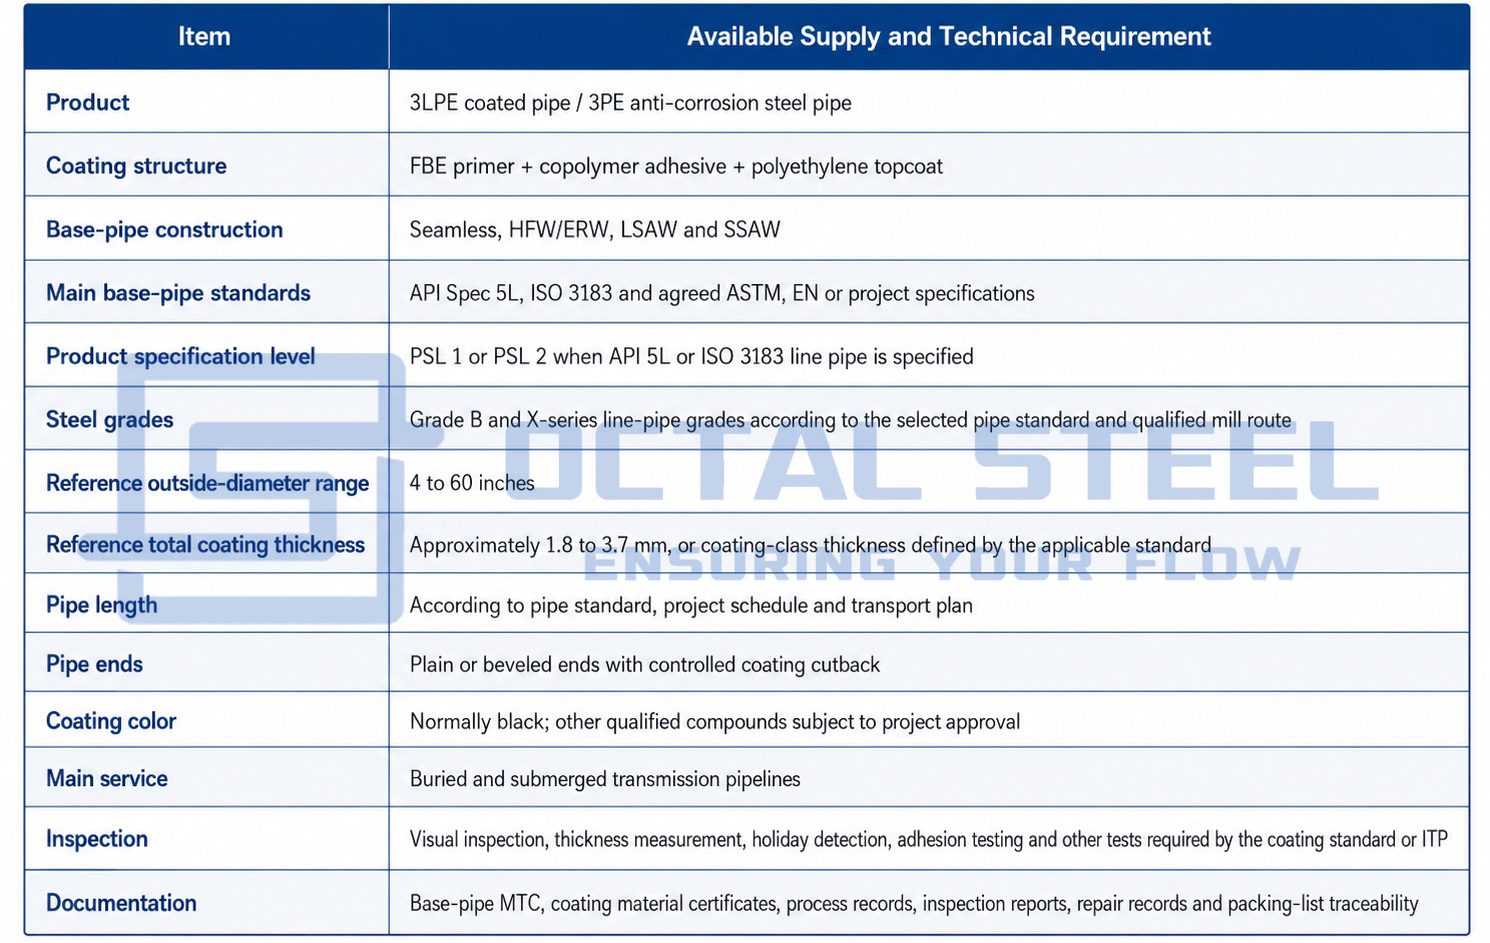
Leveringsområdet på 4–60 tommer og belægningsreferenceområdet på omkring 1,8–3,7 mm. Den endelige tilgængelighed afhænger af basisrørets dimensioner, belægningsledningskapacitet, belægningsklasse og projektkvalifikation.
Download: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
3LPE rørledningsstandarder og overholdelse
Basisrøret og den ydre belægning er underlagt forskellige tekniske dokumenter. Grundrørscertifikatet bekræfter stålproduktet. Den alene bekræfter ikke, at den udvendige belægning opfylder projektbelægningsspecifikationen.
| Herske | Omfang i en 3LPE rør ordre |
|---|---|
| ISO 21809-1:2018 | Plantepåført 3-lags PE og PP udvendig belægning til nedgravede eller neddykkede stålrør |
| DIN 30670-1:2024 | Fabrikspåførte ekstruderede polyethylenbelægninger på stålrør og fittings |
| CSA Z245.21:22 | Kvalificering, påføring, inspektion, test, håndtering og opbevaring af plantepåført polyethylenbelægning til stålrør |
| API Spec 5L | Krav til fremstilling og accept for sømløse og svejsede stålrør |
| ISO 3183:2019 | PSL 1 og PSL 2 sømløse og svejste stålrør til rørledningstransportsystemer |
| ISO 8501-1 | Visuel vurdering af ståloverfladerenheden før belægning |
| ISO 8502-serien | Evaluering af støv, opløselige salte og andre overfladeforurenende stoffer |
| ISO 8503-serien | Måling og vurdering af sprængt overfladeprofil |
| Projektbelægningsspecifikation | Temperaturklasse, tykkelsesklasse, cutback, testfrekvens, acceptkriterier og dokumentation |
ISO 3183:2019 forbliver gyldig efter 2026-revisionen og dækker sømløse og svejsede stålrørrør PSL 1 og PSL 2. DIN angiver DIN 30670-1:2024 som den nuværende fabrikspåførte ekstruderede PE-belægningsstandard, mens CSA Z245.21:22 omfatter krav til påføring, håndtering og belægning, belægning, håndtering og opbevaring.
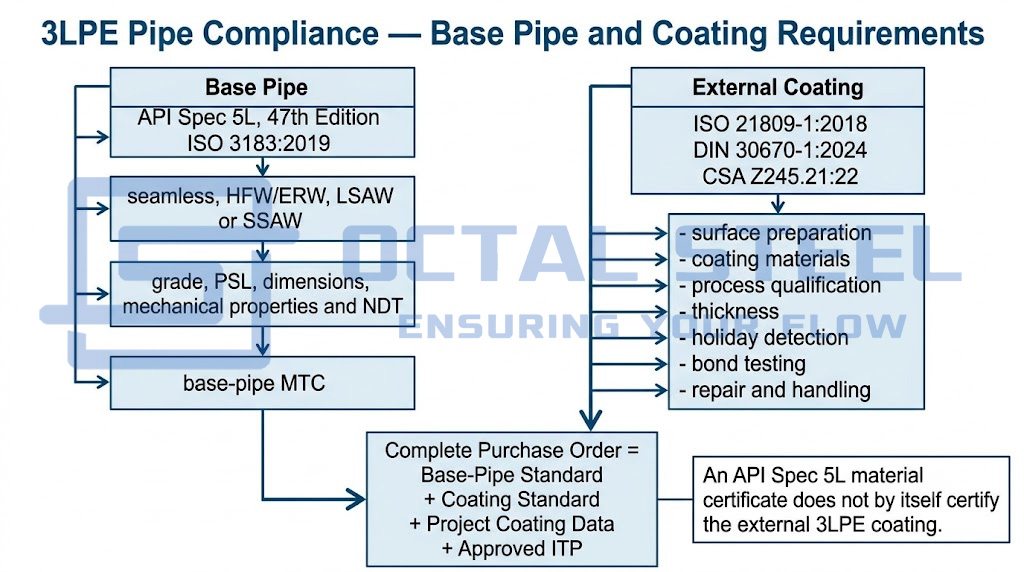
Derfor bør en indkøbsordre identificere begge dokumenter, for eksempel:
API Spec 5L PSL 2 linjerør med 3LPE ydre belægning i overensstemmelse med ISO 21809-1, inklusive specificeret belægningsklasse, designtemperatur, minimumstykkelse, nedskæring og projekt ITP.
Hvis man kun skriver "API 5L 3LPE-rør" efterlader belægningsklassen og acceptkravene ufuldstændige.
Repræsentativ tykkelse af 3LPE belægning
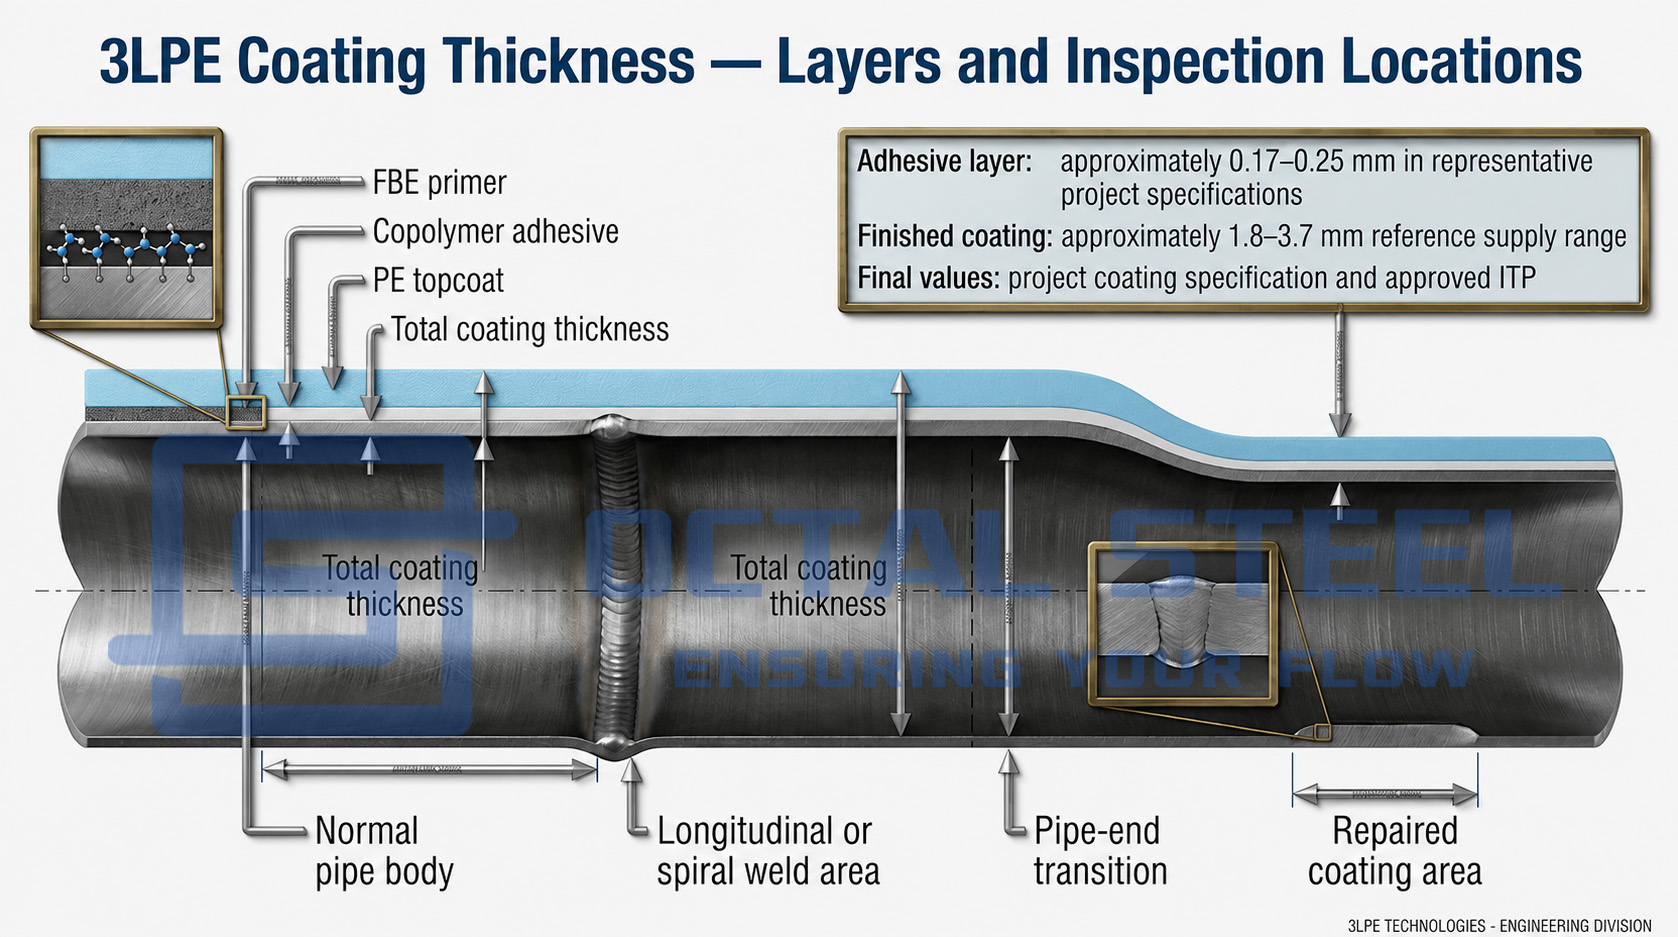
Den samlede tykkelse af et 3LPE-rør bestemmes af rørdiameter, belægningsklasse, driftstemperatur, håndteringsrisiko og projektspecifikation. Det bør ikke behandles som en enkelt universel værdi.
Et repræsentativt system kan omfatte:
- FBE primer: normalt angivet som minimum tør filmtykkelse;
- klæbende lag: normalt omkring 0,17–0,25 mm i projektspecifikationer;
- PE-lag: justeret for at opnå den nødvendige totale tykkelse;
- total færdigbelægning: typisk inden for ca. 1,8-3,7 mm for standard produktserier.
Disse tal er referenceværdier, ikke automatiske acceptkriterier. Offentliggjorte operatørspecifikationer viser, at den minimale totale tykkelse kan variere afhængigt af rørets OD. En offentlig projektspecifikation definerer f.eks. minimumstykkelseskategorier på 2,5, 2,8, 3,0 og 3,3 mm for stigende grupper af rørdiameter.
Anmodningen skal angive:
- minimum FBE tykkelse;
- minimal klæbemiddeltykkelse;
- minimum total belægningstykkelse;
- normal eller forstærket belægningsklasse;
- lokal tykkelse under det tilladte minimum;
- tykkelsesmålingsfrekvens;
- hvis yderligere slidbestandig beskyttelse er påkrævet.
3LPE vs FBE vs 3LPP belægning
FBE, 3LPE og 3LPP er plantepåførte rørbelægningssystemer, der er relateret til hinanden. FBE danner den direkte korrosionsbarriere på den forberedte ståloverflade og kan anvendes alene eller som primer i 3LPE og 3LPP systemer. 3LPE tilføjer et klæbemiddel og et polyethylenlag for at forbedre slag-, slid- og fugtbestandighed, mens 3LPP bruger polypropylen for at give bedre ydeevne ved høje temperaturer.
Valget mellem disse systemer afhænger af driftstemperatur, installationsmetode, jord- og fyldningstilstand, manipulationsrisiko, feltbindingskompatibilitet og kvalificerede grænser for det komplette coatingsystem. Følgende tabel sammenligner dens struktur, adfærd under service, inspektionsfokus og hovedudvælgelsesbegrænsninger.
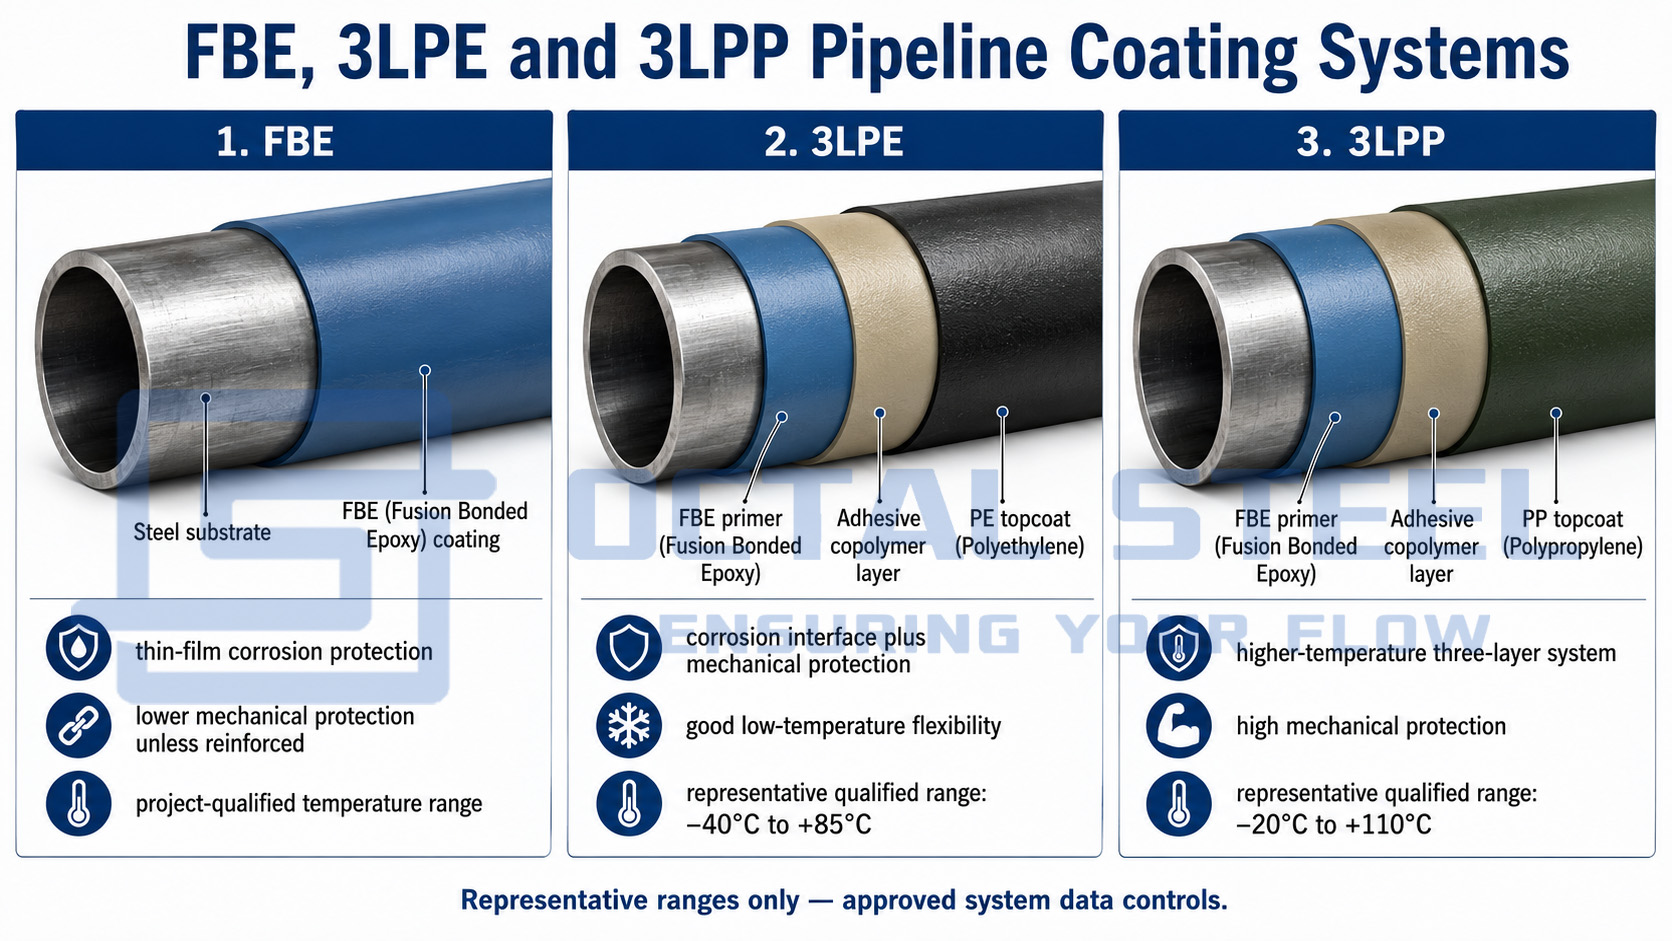
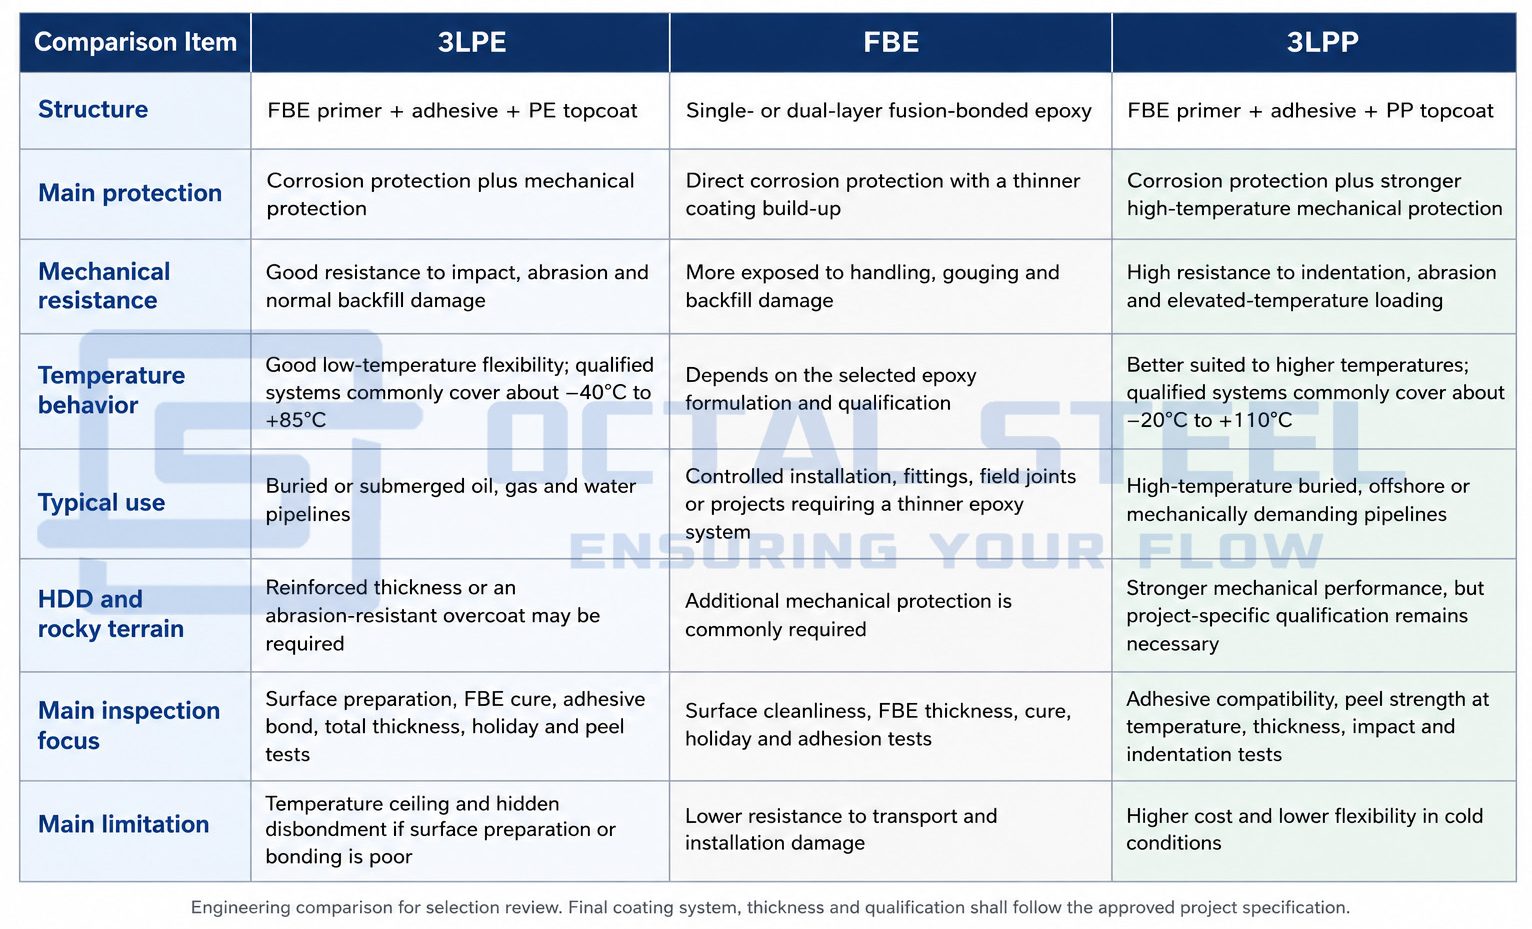
De viste temperaturområder er repræsentative værdier for kvalificerede systemer. Det endelige valg skal følge det godkendte belægningstekniske blad, driftstemperatur, monteringsmetode, opfyldningstilstand og projektspecifikation.
Download: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE sammenlignet med 2LPE
Et to-lags PE-system udelader typisk den selvstændige FBE-primer eller bruger et forenklet primer-/klæbemiddelarrangement. Et komplet 3LPE-system giver en tydelig epoxy-stålkorrosionsbarriere, et bindelag og et separat ydre mekanisk lag.
De to systemer bør ikke behandles som udskiftelige. Projektet skal bekræfte:
- om FBE primer er obligatorisk;
- den nødvendige katodisk frigivelsesydelse;
- temperaturklassen;
- tykkelsesklassen;
- testmetoder;
- Kompatibilitet med feltfugebelægning.
Vægt af 3LPE belagt rør
Vægten af et færdigbelagt rør er summen af massen af det nøgne stålrør og massen af alle belægningslag.
For hvert belægningslag:
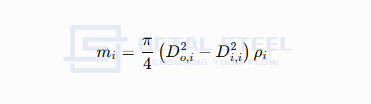
Hvor:
- mYo= belægningsmasse pr. meter;
- djeg hørte= ydre diameter efter påføring af dette lag;
- djeg, jeg= diameter før påføring af dette lag;
- YOYo= tæthed af belægningsmaterialet.
Den samlede masse af det belagte rør er:
mtotal= mstål+mFBE+mklæbemiddel+mPE
Ved forsendelsesplanlægning skal beregningen også tage hensyn til:
- længden ubelagt (cutback) i begge ender;
- den faktiske gennemsnitlige tykkelse af belægningen;
- midlertidige koblinger, endebeskyttere eller stik;
- reparationsmateriale;
- vægten af bundt, vugge og emballage.
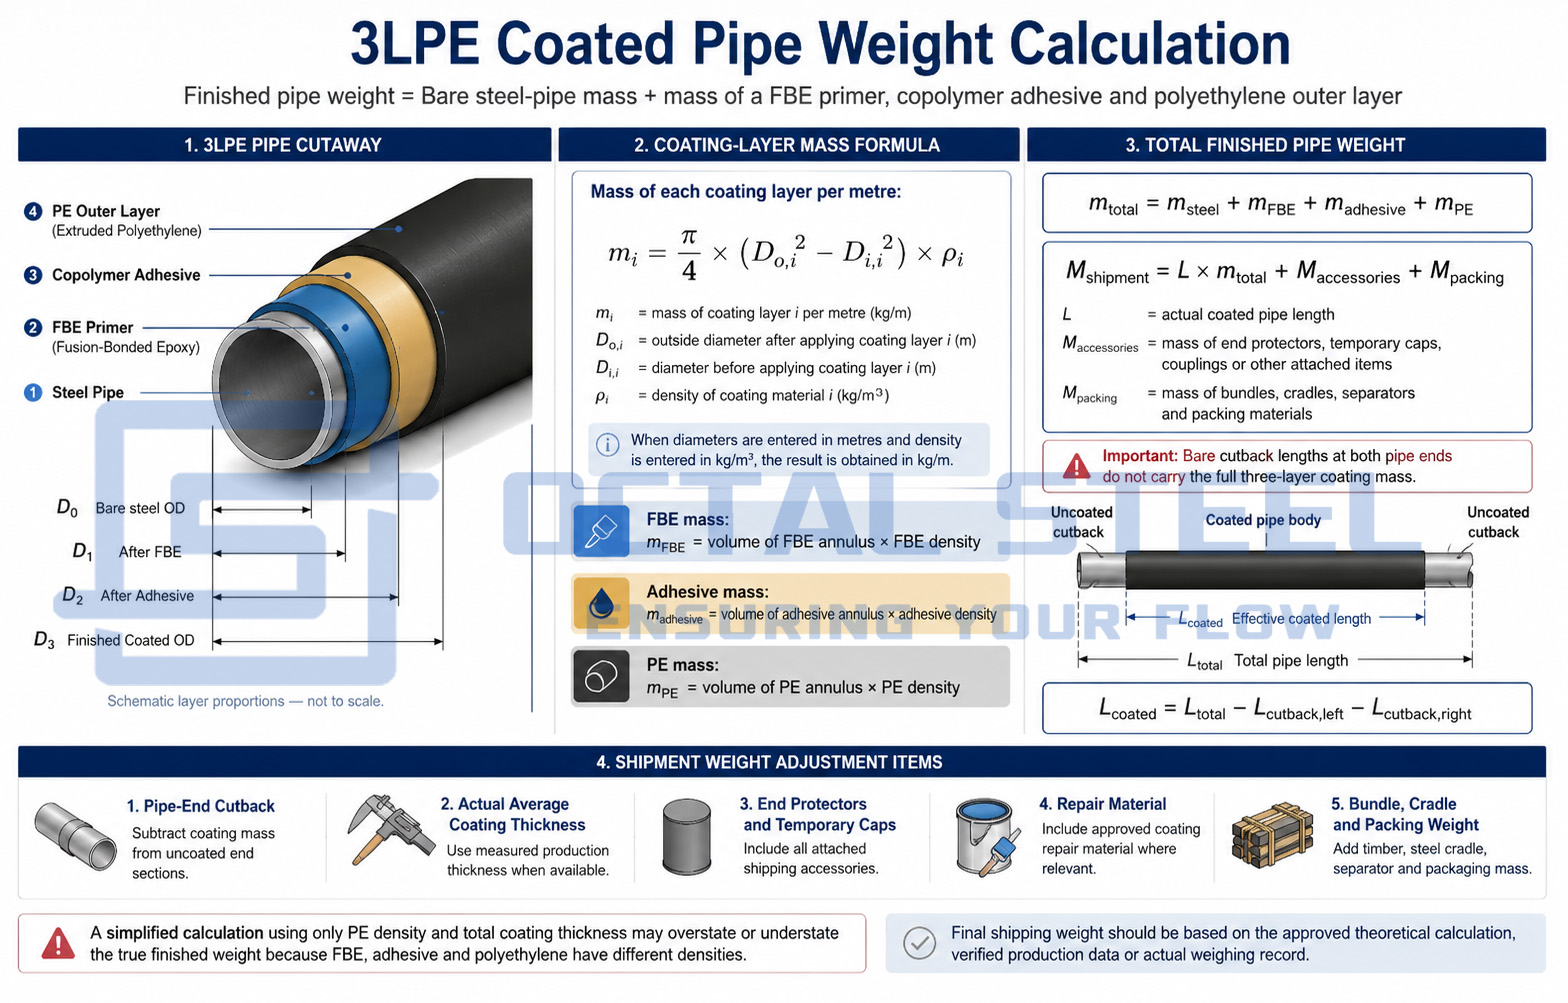
En forenklet beregning, der kun bruger PE-densiteten og den samlede belægningstykkelse, kan overvurdere eller undervurdere den sande værdi, fordi FBE, klæbemiddel og polyethylen har forskellige densiteter. Den endelige forsendelsesvægt skal baseres på den godkendte teoretiske beregning eller på registreringen af den faktiske produktionsvægt.
3LPE belægning fremstillingsproces
1. Modtagelse af basispipeline og identitetsverifikation
Hvert rør modtages i forhold til dets fremstillingsrekorder. Rørnummer, hældenummer, standard, kvalitet, OD, vægtykkelse, længde og endeforberedelse verificeres før belægning.
Overfladefejl, der kan forstyrre belægningspåføringen – såsom flager, svejsesprøjt, dybe ridser, lamineringer eller skarpe fremspring – identificeres og bortskaffes. Slibning må ikke reducere den resterende godstykkelse til under basisrørets acceptkrav.
2. Fjernelse af olie, fedt og urenheder
Olie, fedt, salte, markeringslim og andre forurenende stoffer fjernes før slibeblæsning. Sprængning af en forurenet overflade kan indlejre snavs i profilen og reducere den langsigtede vedhæftning af epoxyen.
Rengøringsjournalen skal identificere metode, forbrugsstoffer og resultatet af inspektionen.
3. Rengøring ved sandblæsning
Den ydre overflade af røret blæses til den renhedsgrad, der kræves af den godkendte belægningsspecifikation, typisk nær hvidmetal svarende til Sa 2½ pr. ISO 8501-1.
Den forberedte overflade kontrolleres for at verificere:
- visuel renlighed;
- ankerprofilen;
- støv forurening;
- opløselige salte efter behov;
- stålfejl genudsat;
- fugt eller flashoxidation.
ISO 8501-1 definerer de visuelle præparationsgrader, mens procedurerne i ISO 8503 bruges til at evaluere profilen af den blæste overflade.
4. Rørvarme
Røret opvarmes til den kvalificerede FBE-påføringstemperatur. Temperaturen måles med kalibrerede instrumenter og registreres sammen med rørets linjehastighed, diameter og vægtykkelse.
Det godkendte temperaturvindue skal følge belægningsmaterialeleverandørens data og den kvalificerede påføringsprocedurespecifikation. Anvendelse af FBE under det kvalificerede vindue kan reducere hærdning og vedhæftning. For høj temperatur kan beskadige pulveret eller ændre interaktionen mellem epoxyen og klæbemidlet.
5. Påføring af FBE primer
Elektrostatisk ladet epoxypulver sprøjtes på det opvarmede stål. Pulveret smelter, flyder og begynder at hærde og danner det vigtigste anti-korrosionslag.
Kontrol af FBE-applikationen omfatter:
- pulverbatchen;
- andelen af nyt/genvundet pulver, hvor genanvendelse er tilladt;
- tilstanden af sprøjtepistolerne;
- rørets temperatur;
- linjehastighed;
- gelerings- og hærdningsadfærd;
- minimum tørfilmtykkelse.
6. Påføring af klæbemiddel
Copolymerklæbemidlet påføres, mens FBE forbliver inden for det kvalificerede bindingsvindue. Dets påføringstidspunkt er kritisk: laget skal interagere korrekt med epoxyen og samtidig acceptere polyethylenlaget.
Ekstruderingstemperaturen, flowhastigheden og tiden mellem påføring af FBE og limen registreres.
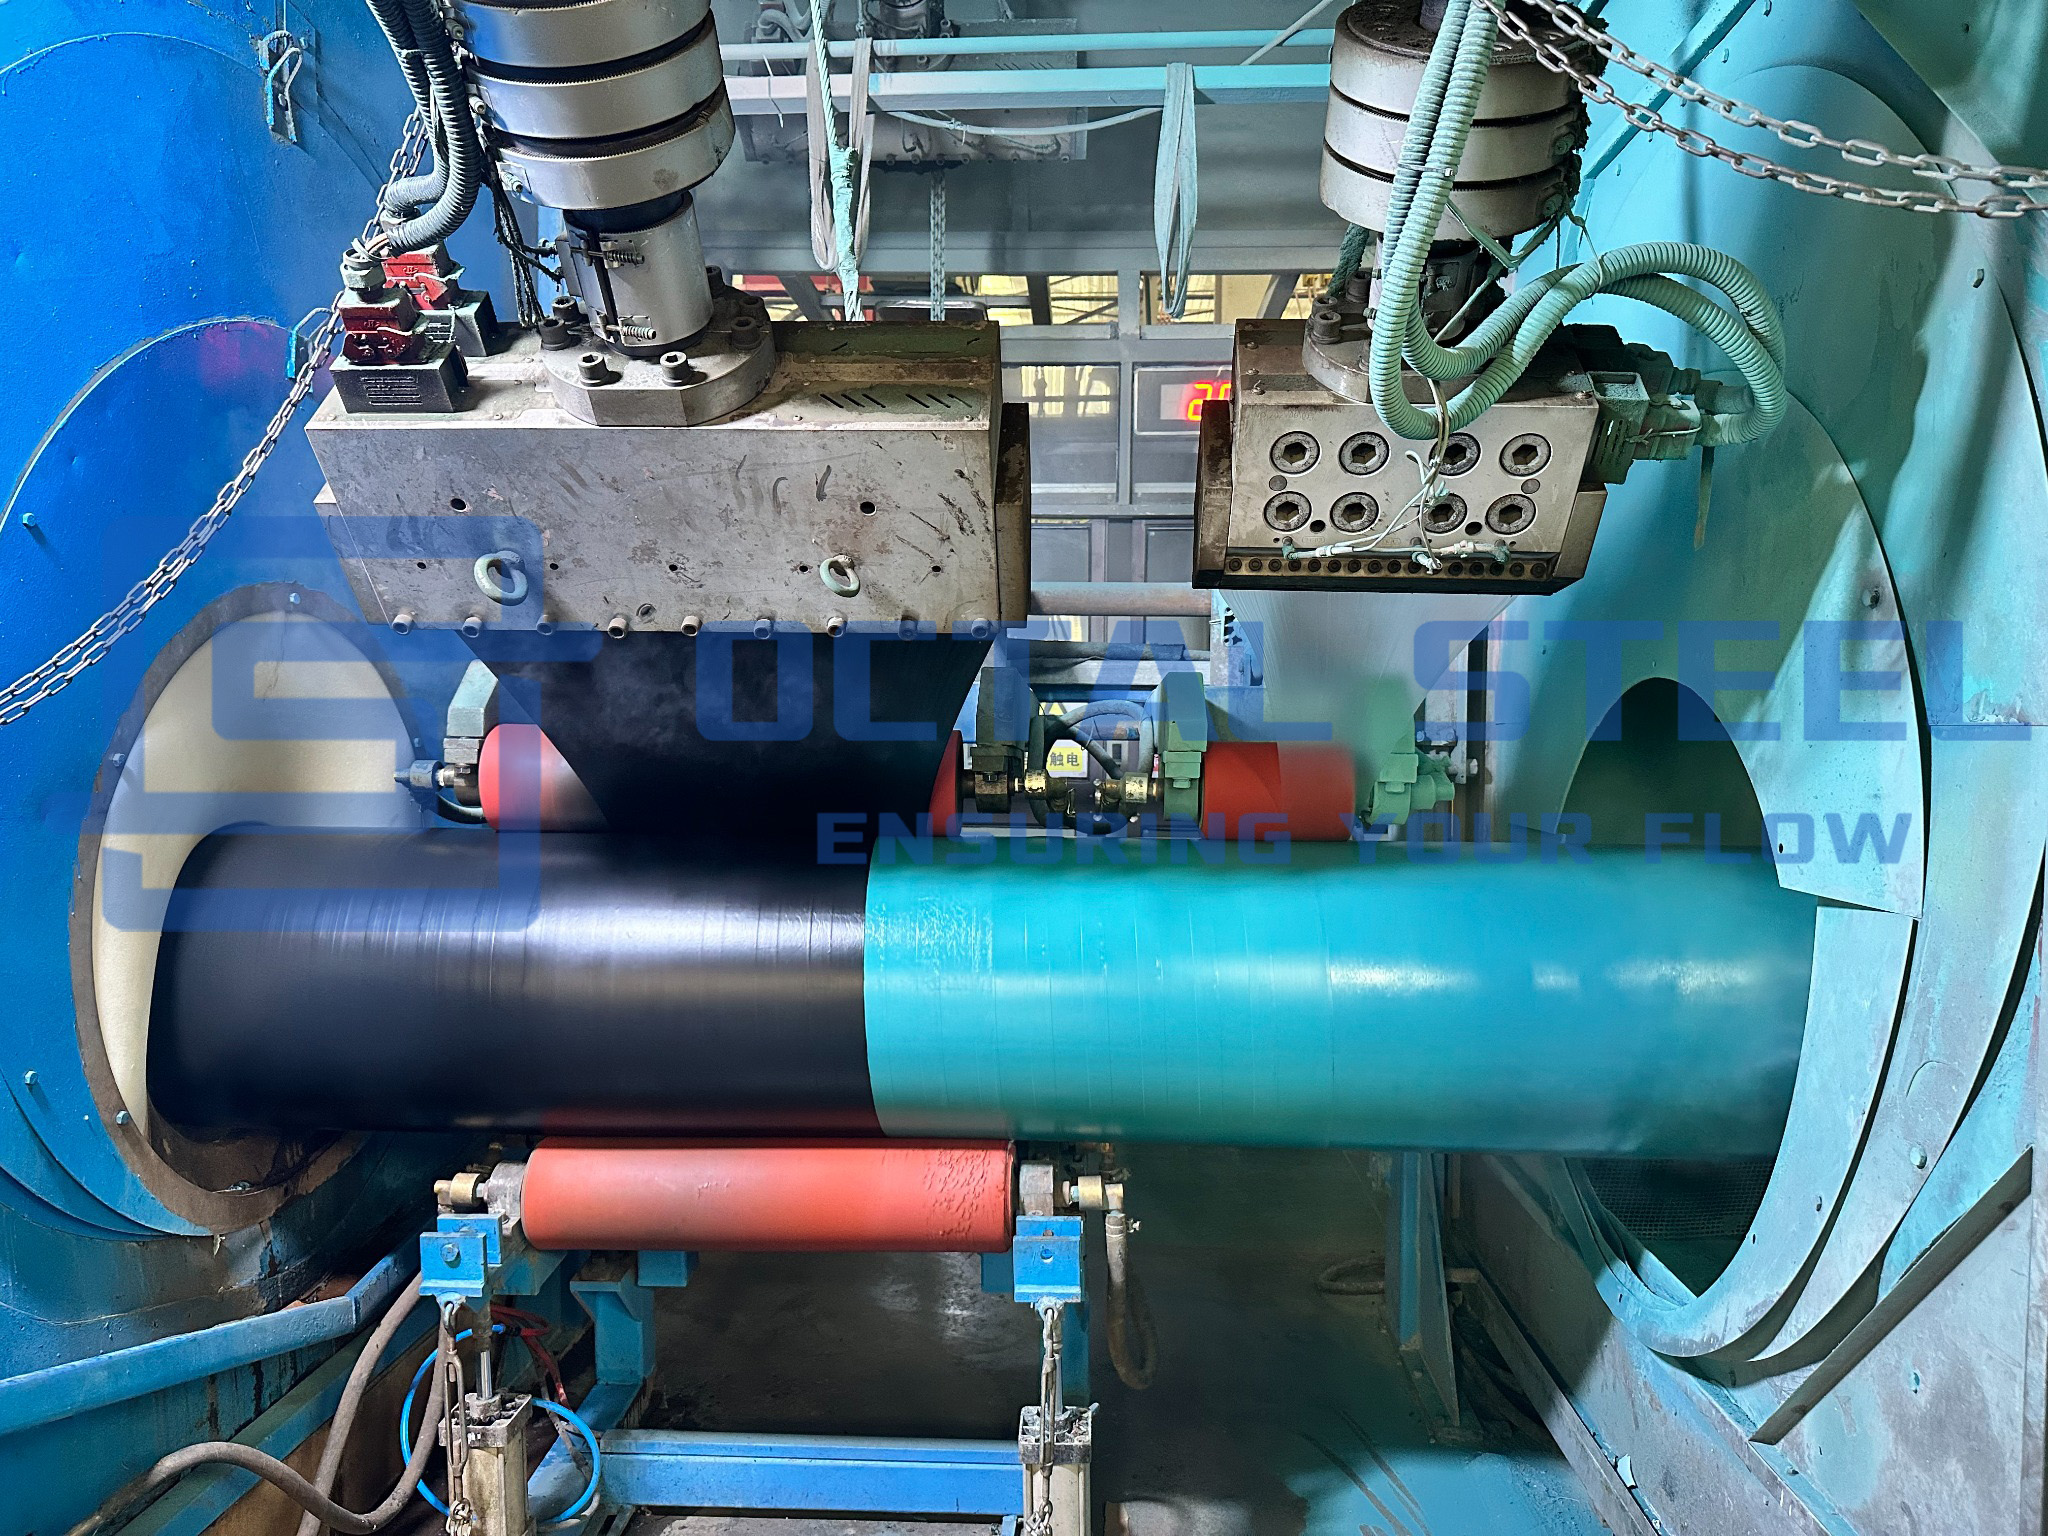
7. Polyethylenekstrudering
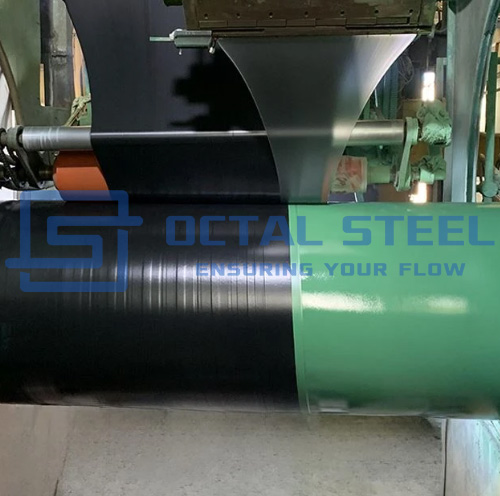
Det ydre PE-lag påføres ved ekstrudering og presses på klæbemidlet for at undgå indespærret luft, svage overlapningsområder og mellemrum nær langsgående eller spiralformede svejsesømme.
Tykkelsen af det ydre lag styres for at opnå den angivne samlede belægningsklasse.
8. Køling og temperering
Det belagte rør afkøles under en kvalificeret procedure, indtil det kan håndteres og inspiceres uden deformation eller beskadigelse af belægningen.
Køleforhold bør ikke introducere revner, vridning, delaminering eller ukontrollerede resterende spændinger.
9. Nedskæring af rørender
Belægningen fjernes eller afsluttes i hver ende af røret for at muliggøre feltsvejsning og feltbelægning af samlingen.
Ordren skal definere:
- længden af nedskæringen;
- dimensionel tolerance;
- vinklen på kanten af belægningen;
- tilstanden af det udsatte stål;
- færdiggørelsen af klæbemidlet;
- midlertidig beskyttelse af den bare ende;
- Kompatibilitet med automatisk eller manuel svejsning.
En offentliggjort operatørspecifikation bruger 120 mm med tolerance +20/âˆ'0 mm som en standardnedskæring og 150 mm med samme tolerance, hvor automatisk svejsning kræver ekstra plads. Disse værdier er projektspecifikke eksempler og ikke universelle dimensioner.
10. Sluteftersyn, reparation og mærkning
Hvert rør udsættes for visuel inspektion, verifikation af belægningstykkelse og påvisning af diskontinuiteter. Tilladte belægningsskader repareres med et godkendt system og efterses med samme gældende acceptmetode.
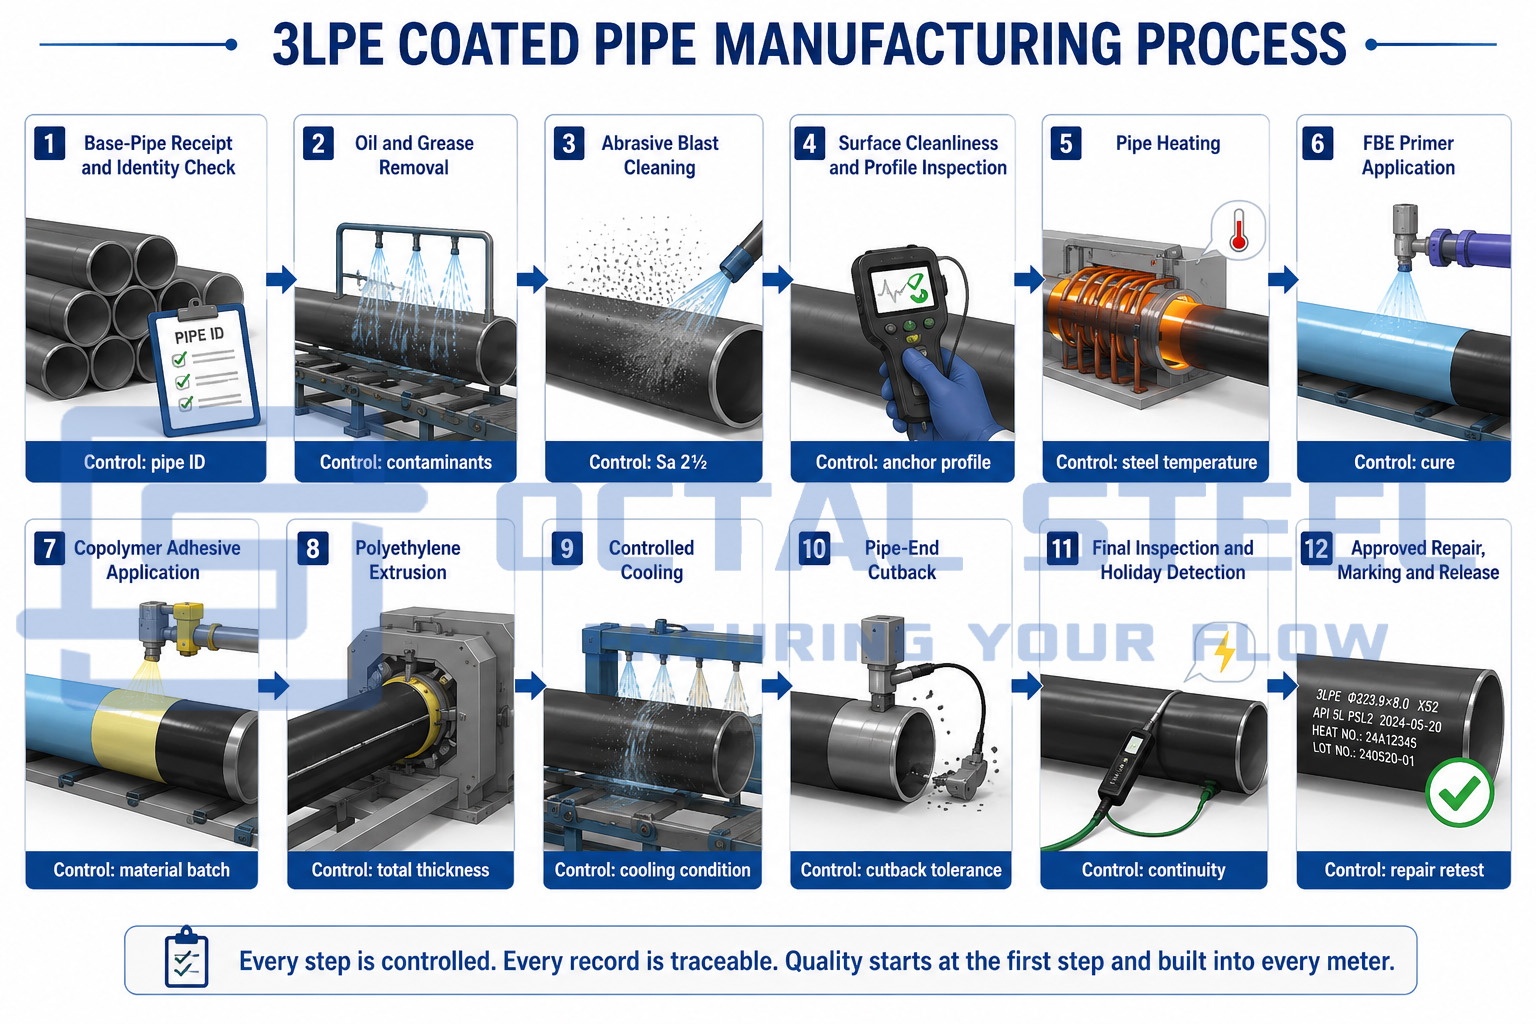
Den oprindelige identitet af røret gendannes derefter på det færdige 3PE anti-korrosions stålrør.
Offentlige operatørspecifikationer kræver dokumenteret kontrol af overfladeforberedelse, røropvarmning, FBE-påføring, lim- og PE-ekstrudering, bratkøling, cutback-forberedelse, instrumentkalibrering, reparationer og håndtering af coatede rør.
Eftersyn og accept af 3LPE belagt rør
Et pålideligt 3PE-belægningssystem bekræftes af procesregistreringer og test af færdige produkter, ikke kun visuelt udseende.
| inspektionssted | Sådan verificeres | Hvad bekræfter | Kontrolleret risiko |
|---|---|---|---|
| Røridentitet | Mærkning og dokumentgennemgang | Korrekt basisrør går ind i belægningsproduktion | Forvirring af karakter eller rollebesætning |
| Overflade rengøring | Visuel komparator og godkendt procedure | Mølleskal, rust og forurening er fjernet | Lav FBE vedhæftning |
| Overfladeprofil | Profilmåler, komparator eller replika-tape | Tilstrækkelig mekanisk forankring til epoxyen | For tidlig løsrivelse |
| Pulver og opløselige salte | Tape eller ledningsevnemetode, hvor det er specificeret | Overfladen er ikke forurenet efter sprængning | Osmotiske blærer og svag binding |
| Påføringstemperatur | Kalibreret pyrometer og kontinuerlig optagelse | FBE anvendes inden for det kvalificerede temperaturvindue | Utilstrækkelig hærdning eller termisk nedbrydning |
| FBE og limtykkelse | Kalibreret tykkelsesmåling | Minimumskravet for hvert enkelt lag er opfyldt | Korrosionsbarriere eller svag binding |
| Samlet tykkelse | Mål langs kroppen og svejsezonen | Den nødvendige belægningsklasse er opnået | Slag- og fordybningsskader |
| Visuel inspektion | 100% af den udvendige overflade | Ingen rynker, huller, bobler, rifter eller delaminering | Skjulte applikationsfejl |
| Påvisning af diskontinuiteter | Fuld omkreds elektronisk test ved godkendt spænding | Kontinuitet af belægningen og fravær af porer | Elektrolyttens direkte kontakt med stålet |
| Afskalnings- eller bindingsstyrketest | Afskalningstest af strimler ved specificeret temperatur | Forening mellem PE, klæbemiddel, FBE og stål | Lagadskillelse |
| Påvirkning og fordybning | Kvalifikations- eller produktionstest | Modstandsdygtighed over for håndtering, fyldning og koncentrerede belastninger | Skader på stedet |
| Katodisk løsrivelse | Laboratorietest under specificeret temperatur og spænding | Belægningens opførsel ved siden af en defekt under katodisk beskyttelse | Udgivelse under film |
| Nedskæringsinspektion | Tape, profilmåler og visuel undersøgelse | Korrekt svejse- og feltfugeareal | Feltjustering og belægningsbehandling |
| Eftersyn af reparationer | Gentest af tykkelse og diskontinuitet | Det reparerede område opfylder frigivelseskravene | Udokumenterede lokale defekter |
Eftersynshyppigheden skal følge den valgte standard og den godkendte ITP. Nogle projektspecifikationer kræver visuel undersøgelse og diskontinuitetstestning på 100 % af hver røroverflade, mens destruktive tests såsom afskalning, stød, fordybning og katodisk afbinding udføres ved definerede kvalifikationer, skift, batch- eller daglige frekvenser.
Diskontinuitetstestbelastningen bør ikke kopieres fra et andet projekt. Det er valgt i henhold til den gældende standard, tykkelsen af belægningen og den godkendte procedure.
Download: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Anvendelser i henhold til installationsforhold
Transportlinjer begravet i våd eller ætsende jord
Ved nedgravning og opfyldning udsættes røret for jordfugtighed, sten, kontakttryk og håndteringsbelastninger. Det ydre PE-lag begrænser slid og stødskader, mens FBE-laget opretholder korrosionsbeskyttelsesgrænsefladen på ståloverfladen.
Accept bør fokusere på detektering af diskontinuiteter, overordnet tykkelse, skrælningsstyrke og reparationsregistreringer, før røret går ind i rende.
Klippefyld og bjergstier
Klippelayouter skaber koncentrerede kontaktpunkter under ned ad bakke og udfyldning. Standard 3LPE kan kræve en forstærket tykkelsesklasse, udvalgt beskyttende fyldstof eller en ekstra slidbestandig belægning.
Belægningsbeslutningen bør knyttes til fyldningsspecifikationen i stedet for at antage, at ethvert 3LPE-rør kan tolerere ubegrænset kontakt med sten.
Vandret retningsboring og træk (HDD)
HDD-træk udsætter belægningen for kontinuerlig slid, klipning og lokaliseret udskæring. Et projekt kan kræve tykkere PE, et slidbestandigt overlæg eller et andet kvalificeret beskyttende lag.
Gennemgangen bør omfatte modstandslængde, hulgeometri, jord- og stentilstand, trækstyrke, belægningstykkelse og reparationsplan.
Installation i floder, kystnære og nedsænkede områder
Til nedsænkede rørledninger giver 3LPE anti-korrosionssystemet under enhver betonballastbelægning eller mekanisk beskyttelseslag.
Grænsefladen mellem 3LPE og betonballastbelægningen skal være kvalificeret. Endegeometri, anodefiksering, feltforbindelsesbelægning og betonfrie nedskæringsdimensioner kræver også koordinering.
Langdistance gas- og olierørledninger
Længerevarende transport, gentagne løft, gårdopbevaring og kontinuerlig feltsvejsning øger sandsynligheden for belægningsskader før idriftsættelse.
Inspektionen skal fortsætte indtil lastning og frigivelse af forsendelsen. Det endelige rørtællings- og reparationsregister skal stemme overens med pakkelisten og belægningsinspektionsprotokollen.
3LPE belægningsintegritetsrisici og kontrolpunkter
Integriteten af et 3LPE-belægningssystem afhænger af mere end den synlige tilstand af polyethylenlaget. Overfladeforberedelse, påføringstemperatur, klæbemiddelkompatibilitet, belægningstykkelse og produktionssporbarhed har alle indflydelse på, om belægningen forbliver klæbet under håndtering, installation og langtidsservice.
1. FBE vedhæftning og ståloverfladebehandling
Hovedrisiko: frigørelse af FBE under et tilsyneladende intakt polyethylenlag.
Olie, salte, støv, en utilstrækkelig blæseprofil eller en forkert rørvarmetemperatur kan svække bindingen mellem FBE-primeren og ståloverfladen. Derefter kan fugt migrere under belægningen uden at frembringe en åbenlys udvendig defekt.
Kontrolpunkter:
- registrering af rengøring og overfladeprofiler;
- test af støv og opløselige salte, hvor det er specificeret;
- kalibreret rørtemperaturovervågning;
- FBE ansøgning og hærdning optegnelser;
- skrælningsmodstand og katodisk løsrivelsestest.
2. Forening mellem FBE, klæbemiddel og polyethylen
Primær risiko: PE-lagsadskillelse under håndtering, skæring eller forberedelse af markfuger.
Dette skyldes normalt inkompatible belægningsmaterialer, forkert ekstruderingstemperatur eller påføring uden for det kvalificerede bindingsvindue.
Kontrolpunkter:
- godkendt kombination af FBE-klæbende-PE materialer;
- verifikation af materialepartiet;
- rekorder for ekstruderingstemperatur og linjehastighed;
- Procedural Qualification Test (PQT) dokumentation;
- skrælproduktion eller test af bindingsstyrke.
3. Belægningstykkelse og sømdækning
Hovedrisiko: lokalt svage områder med lavere modstandsdygtighed over for stød, fordybninger eller slid.
Ustabil ekstrudering, ujævn linjehastighed eller utilstrækkeligt tryk omkring langsgående og spiralsømme kan skabe områder med lav tykkelse eller indespærret luft.
Kontrolpunkter:
- målinger af belægningstykkelse langs kroppen;
- yderligere kontrol af LSAW, SSAW eller HFW svejsezoner;
- svejsespids inspektion;
- luftindfangning og overlapningskontrol;
- rør-for-rør tykkelse registrerer, når ITP'en kræver det.
4. Nedskæring af ender og klargøring af feltfugen
Primær risiko: Svejseforsinkelser, dårlig pasform eller efterbearbejdning af feltfugebelægning.
Forkert nedskæringslængde, beskadigede belægningskanter eller forkert forberedt frilagt stål kan forstyrre omkredssvejsningen og den efterfølgende belægning af feltsamlingen.
Kontrolpunkter:
- måling af nedskæringslængde og tolerance;
- belægning kant profil inspektion;
- overfladetilstand af blotlagt stål;
- endebeskyttelse under opbevaring og transport;
- Kontroller for kompatibilitet med det valgte field bond coating-system.
5. Belægningsskader og reparationsfrigivelse
Hovedrisiko: lokale defekter, der repareres, men som ikke kan verificeres ved den endelige inspektion eller på stedet.
Reparationer udført uden en dokumenteret placering, metode eller geninspektion kan forstyrre belægningens sporbarhedskæde.
Kontrolpunkter:
- godkendt reparationsmateriale system;
- defineret maksimal reparationsstørrelse;
- reparation placering kort;
- tykkelse og diskontinuitet gentestning;
- reparations- og geninspektionsjournaler knyttet til rørnummeret.
6. Sporbarhed for rørledning og belægningsparti
Primær risiko: Basisrørledning, belægningsmaterialer eller inspektionsresultater matches muligvis ikke i den endelige udgivelse.
Røridentiteten kan gå tabt under sprængning eller belægning, hvis mærkningsoverførsel og batchkontrol ikke opretholdes.
Kontrolpunkter:
- løbende overvågning af rørnummer;
- verifikation af cast-nummer og MTC;
- FBE, klæbemiddel og PE batch records;
- belægning og inspektion produktion skift optegnelser;
- Slutmarkering knyttet til pakkeliste rørkort.
Det ydre PE-lag kan forblive visuelt intakt, selv når vedhæftningen under det allerede er forringet. Af denne grund giver registreringer af overfladeforberedelse, procestemperaturovervågning, afskalningstest og katodisk frigivelse stærkere bevis på accept end belægningens udseende alene.
Download: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Dokumentation og sporbarhed
En komplet udgivelsespakke skal opretholde følgende identitetsstreng:
Rørmærkning â†' støbenummer â†' MTC for basisrøret â†' rørnummer â†' partier af belægningsmateriale â†' belægningsproduktionsskift â†' procestemperaturrekord â†' tykkelses- og diskontinuitetsrapporter â†' destruktive testresultater og â†' reparationsmærke â†' pakkeliste rørkort â†' forsendelsesfrigivelse
Anbefalede dokumenter omfatter:
- EN 10204 3.1 materialecertifikat for basisrøret;
- basisrør dimensionelle og NDT rapporter;
- belægningsmaterialecertifikater for FBE, klæbemiddel og PE;
- Godkendt ansøgningsprocedurespecifikation;
- Procedural Qualification Test (PQT) rapport;
- Inspektions- og testplan (ITP);
- certifikater for instrumentkalibrering;
- registrering af overfladeforberedelse;
- applikations- og ekstruderingstemperaturregistreringer;
- belægningstykkelse rapport;
- diskontinuitetsdetektionsrapport;
- skrælningsmodstandsrapporter og produktionsforsøg;
- reparationslog og lokationskort;
- rapport om nedskæring af rørende;
- endelig visuel inspektionsrekord;
- pakkeliste knyttet til rørnumre eller belægningspartier;
- frigivelse fra tredjepartsinspektion, hvor det er specificeret.
Offentlige operatørspecifikationer kræver certificering af belægningsmateriale på partiniveau, belægningsprocedurer, PQT-dokumentation, kalibreringsregistreringer, produktionsregistreringer, testrapporter og håndteringsprocedurer før produktionsfrigivelse.
Ofte stillede spørgsmål (FAQ)
Hvad skal et 3LPE-belagt rør RFQ indeholde?
Angiv standard, kvalitet, PSL, OD, vægtykkelse, længde og type af basisrøret. Definer også belægningsstandard, temperaturklasse, minimumstykkelse pr. lag, total tykkelse, nedskæring, inspektionsomfang, reparationsgrænser og nødvendige dokumenter.
Hvilken standard gælder for 3LPE-belægning?
Den vigtigste internationale standard er ISO 21809-1:2018. Projekter kan også specificere DIN 30670-1:2024 eller CSA Z245.21:22. Selve stålrøret skal bestilles separat til API 5L, ISO 3183 eller anden godkendt basisrørsstandard.
Dækker API 5L 3LPE belægning?
Nej. API 5L dækker stålrøret, ikke det ydre belægningssystem. Overholdelse af 3LPE kræver belægningsmaterialecertifikater, en godkendt påføringsprocedure, PQT, ITP og belægningsinspektionsrapporter.
Hvordan er tykkelsen af 3LPE-belægningen specificeret?
Tykkelsen afhænger af rørets OD, belægningsklasse, driftstemperatur, manipulationsrisiko og projektspecifikation. RFQ skal angive minimumstykkelsen af FBE, klæbemidlet og den samlede tykkelse af belægningen. En enkelt universel tykkelse bør ikke bruges til alle projekter.
Hvad er forskellen mellem 3LPE og FBE?
FBE er et enkelt lag epoxy bundet direkte til det forberedte stål. 3LPE tilføjer et copolymerklæbemiddel og et polyethylenlag, hvilket giver større modstandsdygtighed over for slag, slid, fordybninger og håndteringsskader.
Populære tags: specifikationer for 3lpe belagt rør, leverandør, tilpasset, engros, billig, rabat, prisliste, lav pris, på lager, gratis prøve


